
La brasatura sembra semplice: scaldi col fuoco, appoggi la bacchetta e il gioco è fatto.
Ma quando ci sono perdite, nove volte su dieci perdono proprio le saldature. Il gruppo nuovo tiene la pressione, poi dopo uno o due anni inizia a perdere lentamente: rifacimenti, rilavorazioni, soldi persi e clienti che se ne vanno.
Perché? Perché la saldatura è la parte interna che non si vede. In superficie il materiale d'apporto sembra pieno, ma dentro può esserci solo una pellicola, o addirittura dei vuoti.
Il problema delle perdite è che non si svuota tutto in una volta. Oggi un po', domani un po', la pressione cala piano piano, il raffreddamento peggiora, e quando te ne accorgi ci hai rimesso il costo del refrigerante, le ore di lavoro e la faccia del cliente.
Se saldi con lo strato di ossido e l'olio sull'imbocco del tubo, il materiale d'apporto non attecchisce: dopo la saldatura sembra bello tondo, ma in realtà è un guscio vuoto.
La procedura corretta: lucidare dentro e fuori l'imbocco con carta abrasiva o spazzola d'acciaio fino a farlo brillare, poi passare uno straccio pulito. Due minuti di lavoro, non lamentarti.
Un promemoria: se hai le mani unte non toccare l'imbocco; l'olio carbonizza e il materiale d'apporto non fa presa.
I tubi di rame lasciati a lungo sviluppano una pellicola di ossido in superficie, di colore scuro. Sembra insignificante, ma il materiale d'apporto non vi aderisce. Lucidare fino a far brillare non è per estetica: serve a far crescere davvero il materiale d'apporto sul tubo.
La brasatura sfrutta la capillarità: il materiale d'apporto penetra nella fessura. Fessura troppo stretta: non entra; troppo larga: non si riempie.
Il valore empirico del settore è 0,05-0,2 mm, in parole povere: il tubo entra ruotando con un po' di forza, ma non cade da solo perché è troppo lasso.
Un allargamento eccessivo o un innesto storto sono i prodromi della perdita.
Scalda prima il tubo, lascia che il calore vada dall'imbocco verso l'interno, poi lascia che il materiale d'apporto venga aspirato da solo. Mettere la bacchetta direttamente nella fiamma è l'errore più comune.
La temperatura: giusta quando il materiale d'apporto inizia appena a fluire. Troppo caldo: il rame si sfoglia; troppo poco: il materiale non scorre e la saldatura è piena di pori.
I principianti hanno un altro difetto: puntare la fiamma fissa su un punto, sopra diventa bianco e sotto resta freddo. La fiamma deve muoversi avanti e indietro per scaldare uniformemente tutto il giro.
Il rame bruciando si ossida e sulla parete interna si forma uno strato nero. Questo strato nero, entrando nel sistema, intasa i filtri e consuma le lamelle delle valvole: guai senza fine.
Nei sistemi R410A, R32 e simili è regola ferrea far fluire l'azoto prima della saldatura e fermarlo solo dopo che il tubo si è raffreddato.
Chi lo salta per pigrizia piazza una mina nel sistema: prima o poi esplode.
Anche la portata dell'azoto non deve essere elevata: basta sentire l'uscita di gas dall'altro capo del tubo, l'importante è non interromperla mai.
Saldatura finita, tre cose:
Molti rientri da rilavorazione derivano da prove di pressione chiuse dopo un'ora. Le piccole perdite emergono solo col tempo, un'ora non basta affatto.
Per la prova di tenuta c'è un metodo empirico: fotografare il manometro e rifare la foto alla stessa ora del giorno dopo, confrontandole: molto più affidabile della stima a occhio.
Tubo di rame su tubo di rame: bacchetta rame-fosforo, con disossidante integrato, pratica. Tubo di rame su tubo d'acciaio o su raccordi in ottone: bacchetta a base d'argento con disossidante.
Materiale d'apporto sbagliato, resistenza del giunto insufficiente, prima o poi perde. Non guardare solo il prezzo, ma la designazione e l'impiego.
Dopo la saldatura non afferrare subito il tubo con le mani. Il calore è un conto, ma sudore e olio delle mani si depositano di nuovo: lasciarlo raffreddare naturalmente è la cosa migliore.
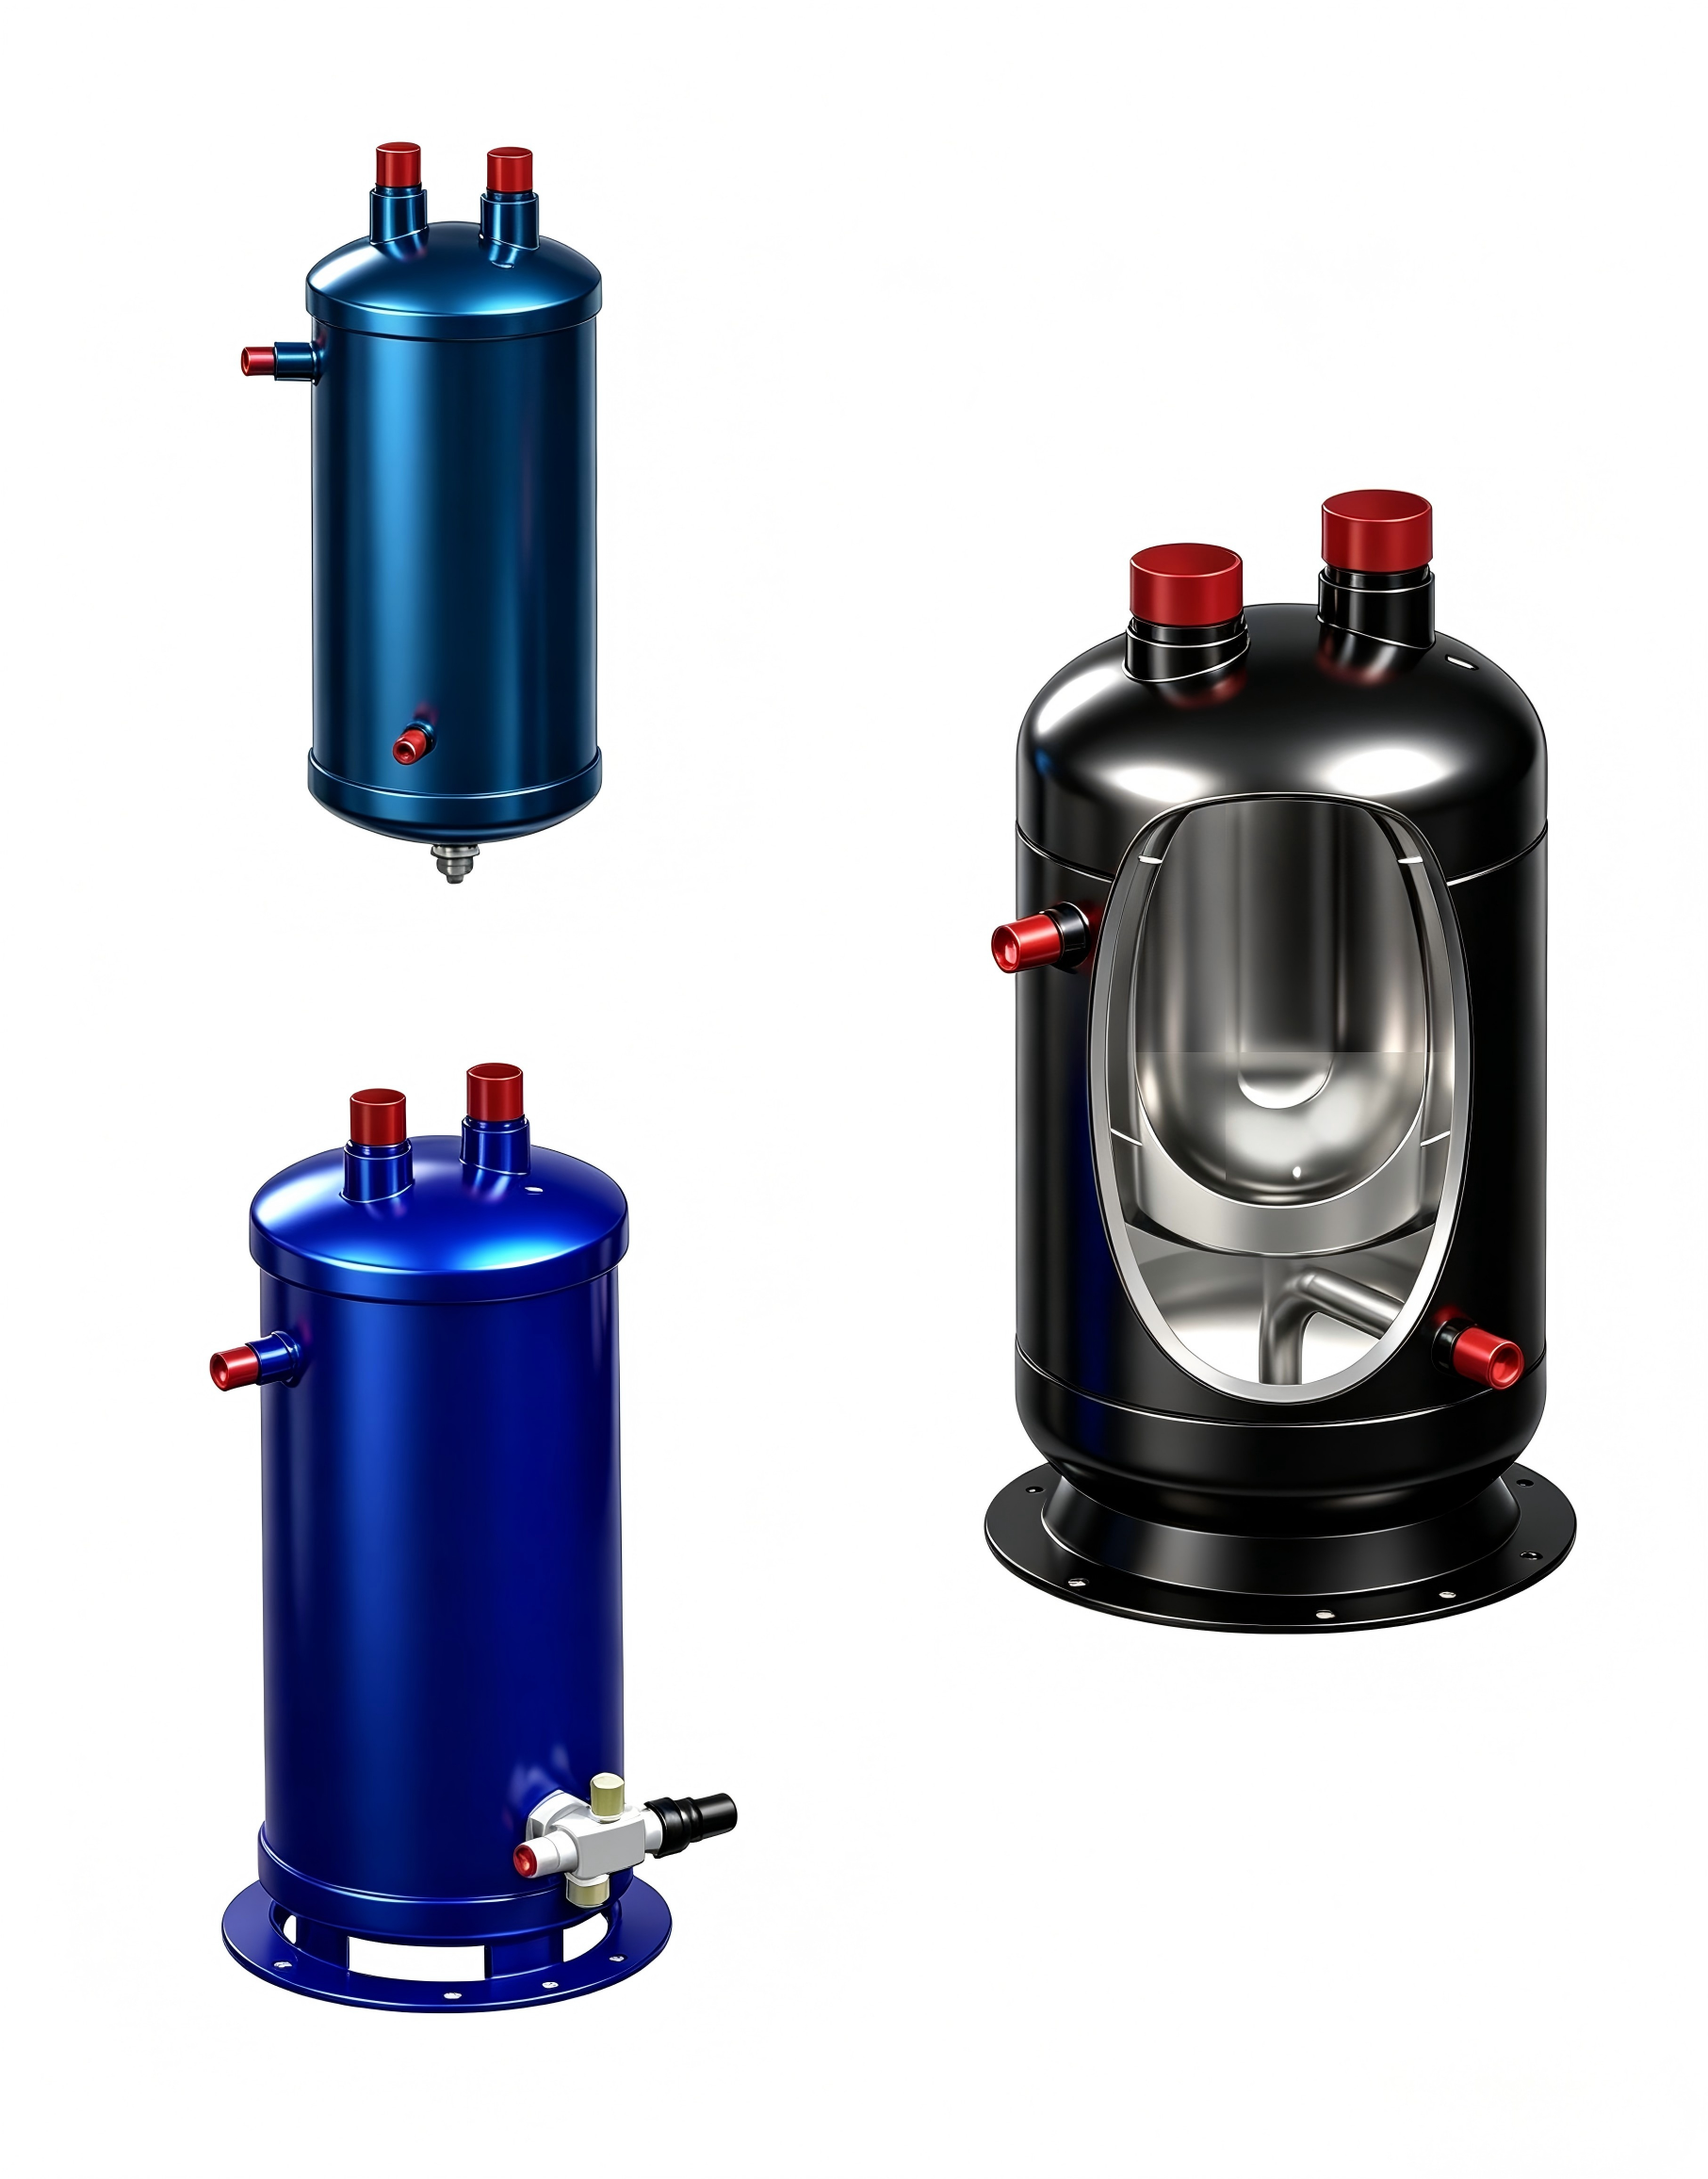
Il giunto saldato: risparmiare tempo in saldatura significa perdere tempo dopo. Hai avuto ordini rilavorati per problemi ai giunti saldati? Contattaci, per segnalarlo ai colleghi del settore.

5 segnali per capire se il filtro essiccatore va sostituito: ingresso caldo e uscita fredda, frequenti cicli on-off del compressore, appannamento della spia del liquido, blocchi di ghiaccio ricorrenti, avviamenti capricciosi al cambio di stagione.
Leggi di più
I nuovi refrigeranti non sono solo un cambio di fluido: pressione, materiali e pulizia vanno tutti riverificati; 5 punti di controllo per evitare errori.
Leggi di più
La pompa di calore non è delicata: le condizioni operative sono più severe di quelle del condizionatore. Requisiti stringenti di selezione per filtro essiccatore, separatore gas-liquido, ricevitore di liquido/separatore d'olio.
Leggi di piùRagione sociale:Kilterra Technology Co., Ltd.
Data di fondazione:14 gennaio 2008
Rappresentante legale:He Kang
Capitale sociale:10 milioni di RMB
Forma societaria:Società per azioni (non quotata, a partecipazione di persone fisiche o di controllo)
Settore:Fabbricazione di macchinari di impiego generale / Fabbricazione di apparecchiature per refrigerazione e climatizzazione
Indirizzo:N. 8, Via Chusiwan, Bamao, Contea di Xinchang, Città di Shaoxing, Provincia dello Zhejiang
