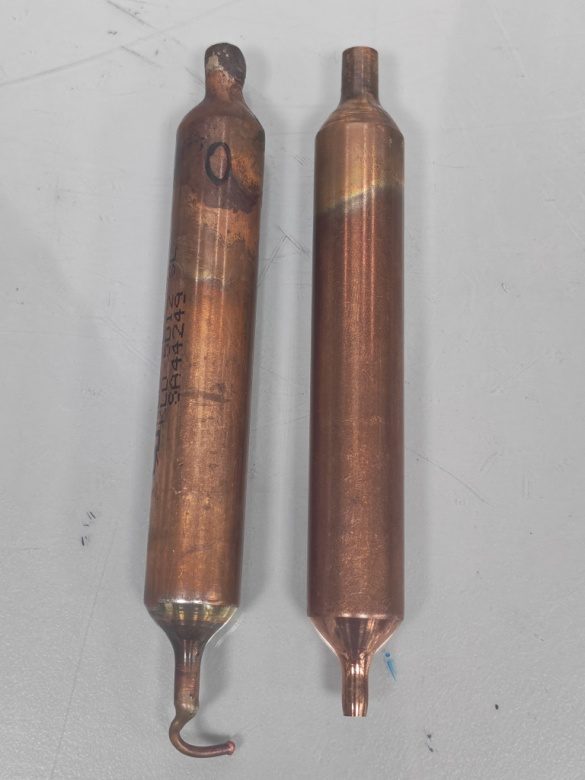
Одного дня у березні після обіду клієнт зателефонув — голос був дуже різкий:
"Що за фільтри-осушувачі ви постачаєте? Півроку працювали — і тріснула мідна труба теплообмінника, весь хладагент витік! За цю партію ви несете відповідальність."
Після закінчення розмови в цеху запанувала тиша. Усі розуміли, що це означає: тріщина в мідній трубі разом із витоком хладагенту — найбільш неприємна й коштовна аварія в холодильній галузі. Зупинка обладнання, претензії клієнтів, пошкодження репутації — будь-яка з цих проблем може стати серйозним випробуванням.
Але в нас також виникали сумніви: молекулярне сито у фільтрі-осушувачі — це «воротар» холодильної системи, призначений для поглинання вологи, забруднень та очищення хладагенту. Сам по собі він не створює механічних напружень і не нагрівається — як він може спричинити тріщину в мідній трубі?
Підозри клієнта були обґрунтованими, а наші обурення — справжніми. Але де ж справжня причина?
Отримавши зразки, наша перша реакція, як і більшості підприємств, — звернутися до виробника мідних труб.
Тріщини найчастіше виникають через самі труби — глибокі подряпини на зовнішній поверхні, подряпини чи окислення на внутрішній поверхні — це типові заводські дефекти. Під час розширення або розгортання труби поверхневі розтягуючі напруження спричиняють розрив у місцях пошкоджень.
Ми негайно направили пошкоджені труби на вихрострумове контролювання та металографічний аналіз. Результати показали: документація з контролю якості труб при випуску повна, первинних пошкоджень немає, металографічна структура нормальна. Виробник труб надіслав нам повний звіт про перевірку й категорично заявив: «Матеріал справний — не звинувачуйте нас».
На першому етапі ми отримали відмову.
Якщо труби справні, то, ймовірно, проблема в технологічному процесі — надмірне вигинання, надто велике розширення, залишки зрізання або різна довжина U-подібних труб. Будь-яке відхилення в технології може призвести до «варіння жаби» — поступового руйнування мідної труби через півроку.
Ми перевірили технологічні параметри та записи про обробку цієї партії теплообмінників, зіставили всі допуски, відібрали випадкові зразки вигнутих і розгорнутих труб — усі параметри в межах стандарту. Вигин не перевищував допустимих значень, розширення було в межах норми, різниця в довжині U-подібних труб не перевищувала 2 мм.
Другий етап також призвів до тупикової ситуації.
Коли розслідування застрягло, інженер на місці зазначив: «Дивно, це обладнання встановлено у клієнта біля моря. Інші машини працюють нормально — тільки ця тріснула».
Ця фраза кардинально змінила хід розслідування.
Узбережжя, висока вологість, пошкодження лише в одному конкретному середовищі — ці три факти разом змусили технічного керівника Kilterra відразу зрозуміти: це не звичайне механічне руйнування, а корозійне. Якби проблема була в матеріалі чи технології, пошкодження стосувалися б усієї партії, а не лише одиниць у певних умовах.
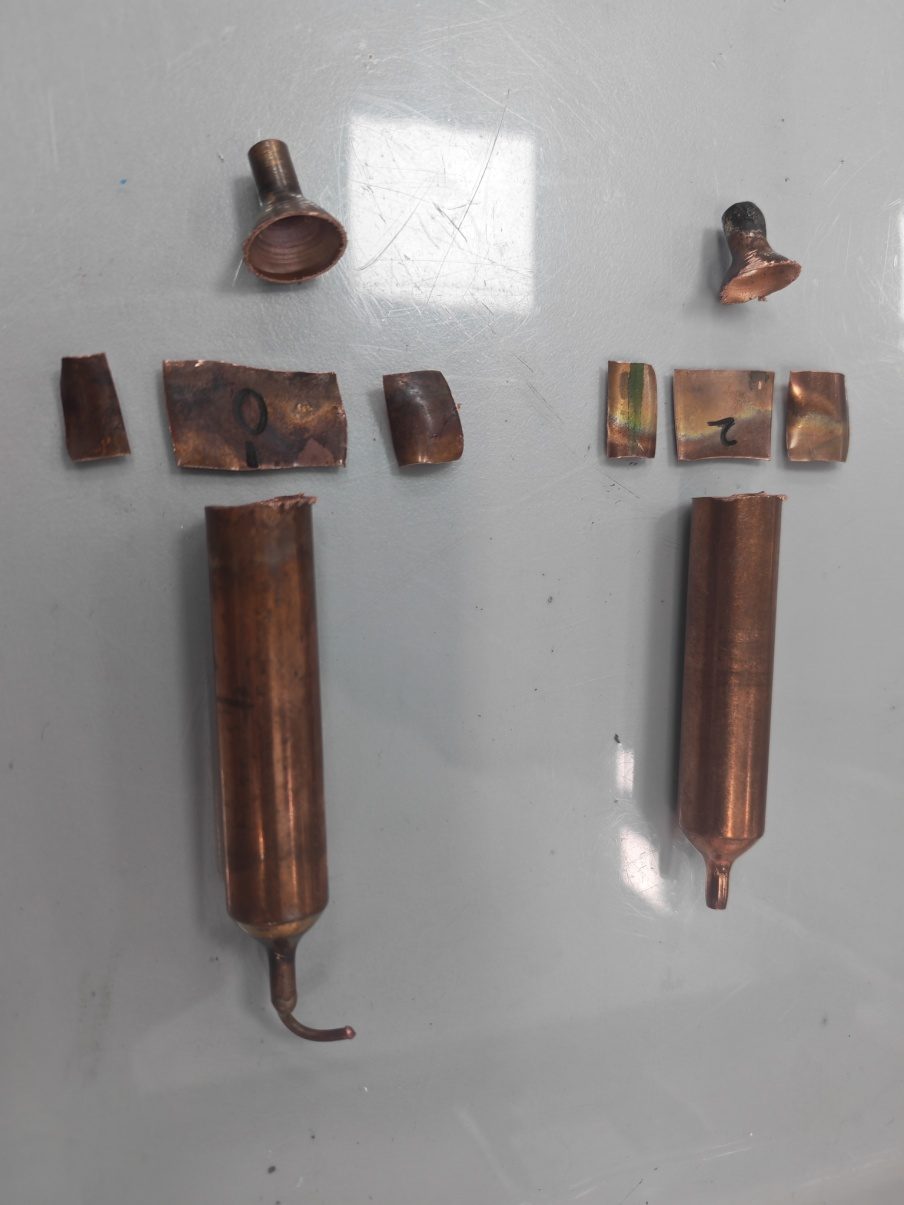
З цією гіпотезою ми надіслали зразок із зони тріщин на дослідження методом сканувальної електронної мікроскопії (SEM) з енергодисперсним спектральним аналізом (EDS), а також вирізали зразок для металографічного дослідження.
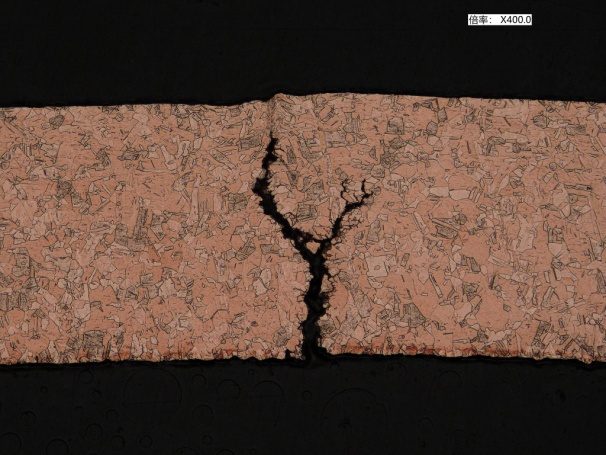
Результат виявився несподіваним, але й закономірним: на металографічному знімку тріщина має типову Y-подібну розгалужену структуру — це не втомна тріщина, а слід стрес-корозійного руйнування (SCC).
EDS-аналіз виявив чітке збагачення хлорид-іонами (Cl) у зоні тріщини, а також підвищений вміст кисню (O) та знижений вміст міді (Cu).
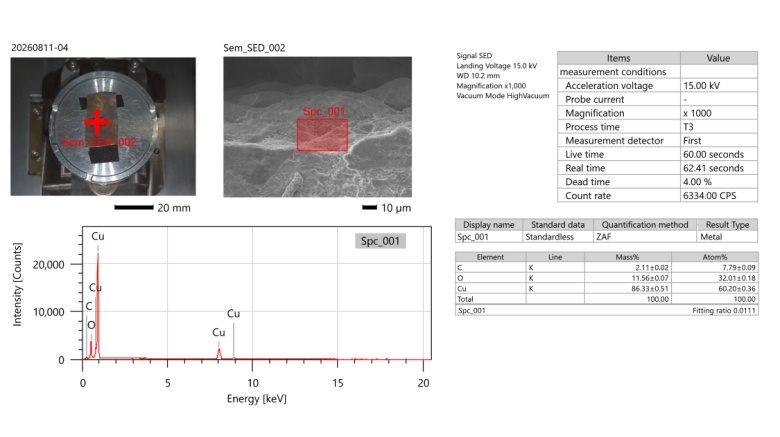
Нарешті встановлено справжню причину: мідні труби цього обладнання протягом тривалого часу перебували під дією розтягуючих напружень, хлорид-іонів та вологого середовища, що й спричинило стрес-корозійне руйнування (SCC).
У присутності хлорид-іонів мідь втрачає пасивний захисний шар; хлорид-іони «прогризають» межі зерен у зонах концентрації напружень, поступово розширюючи пошкодження. Цей процес повільний і непомітний — саме півроку потрібно тріщині, щоб виникнути й пройти крізь стінку труби. Коли тріщина стає видимою на поверхні, всередині вже сформовано масу пошкоджень.
А звідки беруться хлорид-іони? Після комплексного аналізу встановлено три основні джерела:
Крім того, у мідних трубах у зонах гнуття та розширення кінців уже присутні залишкові напруження — саме це й є найбільш сприятливою зоною для стрес-корозійного руйнування.
Повертаючись до первинного заперечення замовника: фільтр-осушувач не є винним, але має «вартість виявлення проблеми».
Фільтр-осушувач з молекулярним ситом, встановлений у системі, призначений для поглинання вологи, твердих домішок та очищення хладагенту. Він затримує тверді частинки й воду, але не може утримати хлорид-іони, розчинені в хладагенті — це поза його функціональними можливостями, як охоронець, що зупиняє людей, але не вірус у повітрі.
Проте саме завдяки нашій повній процедурі дослідження — візуальному огляду, вирізанню зразків, металографічному аналізу, вимірюванню твердості, SEM/EDS-аналізу складу та документальному слідуванню — ми уникнули безплідних взаємних звинувачень і за допомогою об’єктивних даних точно встановили справжню причину: стрес-корозійне руйнування, спричинене хлорид-іонами.
Цей аналіз зайняв три тижні. Якби ми вчинили за старою практикою — просто заперечили замовникові: «Наш фільтр справний», або навпаки — визнали провину й відшкодували збитки, ситуація залишилася б нез’ясованою назавжди.
Цінність такого аналізу полягає в тому, щоб перетворити питання «чия це проблема» на «на якому етапі ланцюга виникла проблема»:
Після цього випадку ми ще чіткіше усвідомили одне: найдорожчим у холодильній галузі ніколи не були матеріали — найдорожчим є «вгадування». У наступному випадку тріщини не поспішайте звинувачувати інших — пройдіть усі етапи цієї процедури, і правильна відповідь сама проявиться.
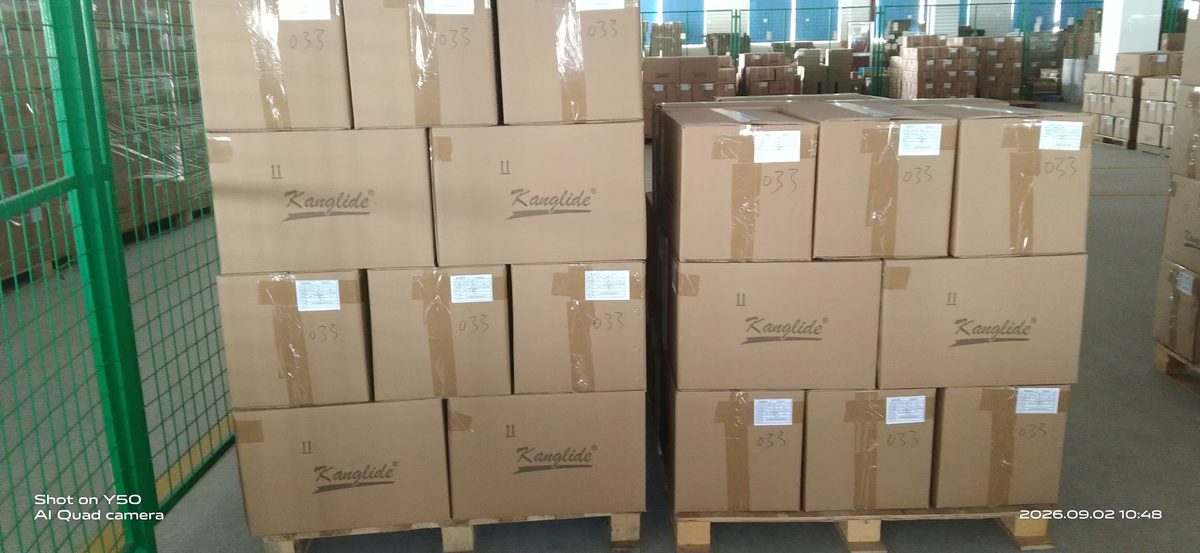
Як партія товару чисто й оперативно потрапляє від складу готової продукції до вантажівки й передається замовникові? Реальний звіт про доставку від заводу-джерела холодильних компонентів із 37-річним досвідом.
ДетальнішеУ січні 2025 року компанія отримала патенти на «фільтр для видалення заліза з попередньою обробкою» та «газорідинний сепаратор для холодильних систем».
ДетальнішеНазва компанії:Zhejiang Kilterra Technology Co., Ltd.
Дата заснування:14 січня 2008 року
Статутний капітал:10 млн юанів
Форма власності:Акціонерне товариство (не котирується на біржі, з інвестиціями фізичних осіб або з контролем з боку фізичних осіб)
Галузь діяльності:Виробництво універсального обладнання / виробництво холодильного й кліматичного обладнання
