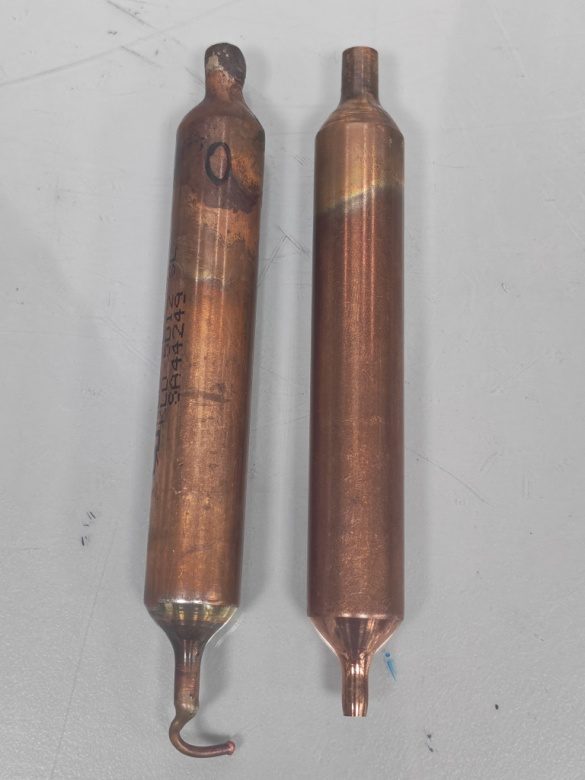
Mart ayında bir öğleden sonra müşteriden telefon geldi, ses tonu oldukça sertti:
"Sizin o filter drier'ınız ne iş? Altı ay kullandık, ısı eşanjörünün bakır borusu çatladı, soğutucu akışkan tamamen sızdı! Bu partiden siz sorumlusunuz."
Telefonu kapattıktan sonra atölyede kimse konuşmadı. Herkes bunun ne anlama geldiğini biliyordu——bakır boru çatlaması + soğutucu akışkan sızıntısı, soğutma sektörünün en baş ağrıtan, en pahalıya patlayan kazasıdır. Ekipman duruşu, müşteri tazminat talebi, itibar kaybı; hangisi olsa baş belası.
Ama içimizde de bir kuşku vardı: moleküler elekli filter drier, soğutma sisteminin "kaleci"sidir; suyu emer, yabancı maddeleri tutar, soğutucu akışkanı temizler. Kendisi gerilim oluşturmaz, ısı üretmez; nasıl olur da bakır boruyu çatlatır?
Müşterinin şüphesi haksız değildi, bizim mağduriyetimiz de gerçekti. Sorun tam olarak neredeydi?
Numuneyi alınca ilk tepkimiz çoğu firma gibiydi: bakır boru üreticisiyle yüzleşmek.
Çünkü çatlamada en sık suçlanan şey borunun kendisidir——dış yüzeyde derin çizikler, iç cidarda sıyrıklar, iç cidarda oksitlenme, hepsi bakır borunun fabrikadan çıkışındaki kusurlardır. Boru genişletme, ağız açma sırasında yüzey çekme gerilimine maruz kalınca kusur noktası doğrudan kopar.
Gece boyunca arızalı boruyu girdap akımı muayenesine ve metalografik incelemeye gönderdik. Sonuç geldi: borunun fabrika çıkış muayene kayıtları eksiksiz, orijinal kusur yok, metalografik yapı normal. Boru üreticisi tam bir muayene raporu fırlatıp haklı bir edayla dedi: "Malzemede sorun yok, bana yıkma."
Birinci tur, hüsranla sonuçlandı.
Boru sağlamsa, o zaman büyük ihtimalle işleme aşamasıdır——boru bükmede aşırı çekme, ağız açmada aşırı genişletme, kesim çapakları, U boru uzunluk farkı. Herhangi bir proses sapması, bakır borunun altı ay sonra "ılık suda haşlanan kurbağa" misali çatlamasına yol açabilir.
O partideki ısı eşanjörlerinin proses parametrelerini, işleme kayıtlarını çıkardık, toleransları tek tek kontrol ettik, aynı partiden bükülmüş boruları ve ağız açılmış parçaları rastgele denetledik; hepsi standart aralıkta. Boru bükmede aşırı çekme yok, ağız açmada sınır aşımı yok, U boru uzunluk farkı 2mm içinde kontrol edilmiş.
İkinci tur, yine çıkmaz sokak.
İnceleme tıkanınca sahadaki mühendis laf arasında dedi: "Tuhaf, bu ekipman sahildeki müşteride kullanılıyor. Diğer makineler sapasağlam, bir tek bu çatlamış."
Bu cümle bütün dosyayı tersine çevirdi.
Sahil, nem, aynı partiden sadece belirli ortamdaki makinenin sorun çıkarması——bu üç bilgi bir araya gelince teknik sorumlumuzun içine bir "güm" düştü: bu sıradan bir mekanik çatlama değil, daha çok korozyon çatlamasına benziyor. Saf işleme veya malzeme sorunu olsaydı, partinin tamamında sorun çıkardı, ortam seçmezdi.
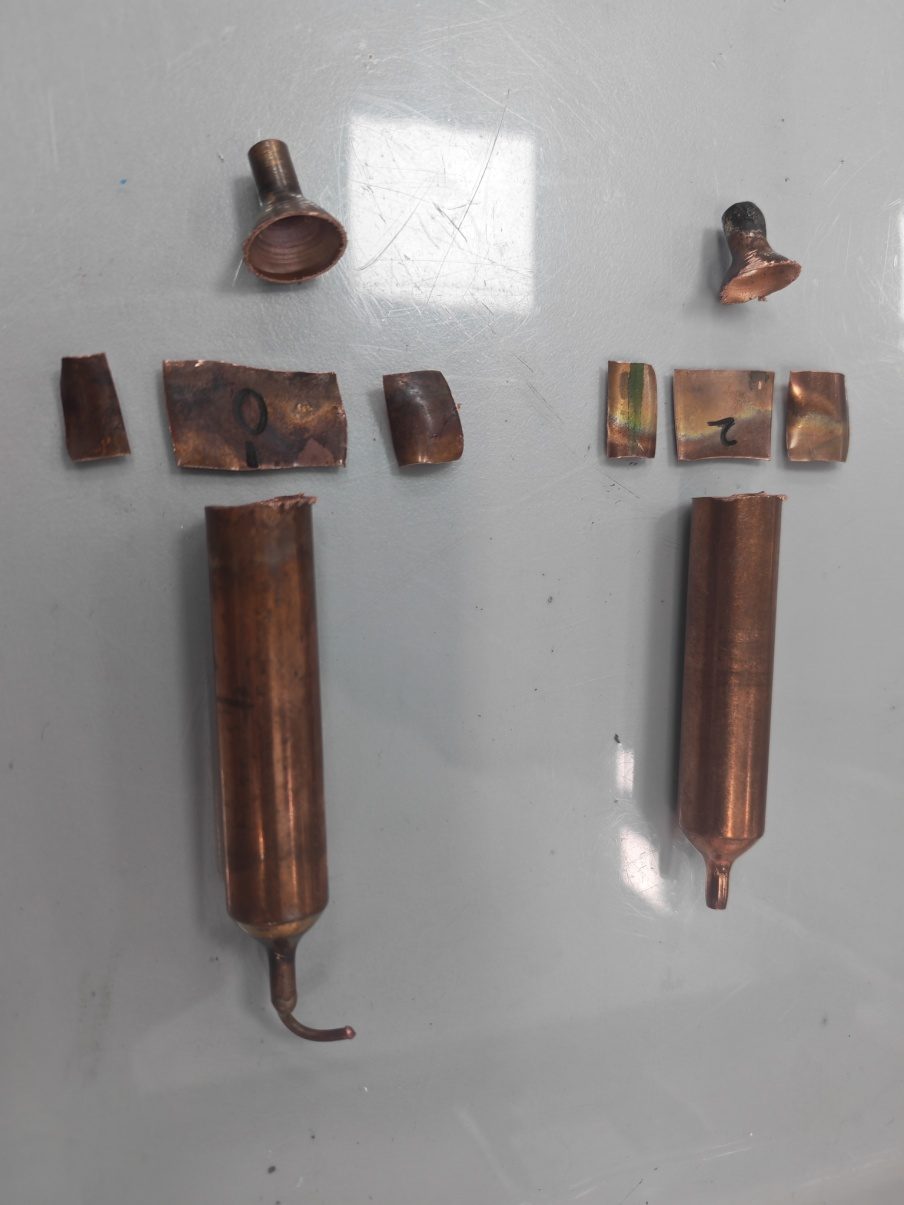
Bu varsayımla, çatlak bölgesini SEM elektron mikroskobu + EDS enerji dağılım spektroskopisi analizine gönderdik, aynı zamanda numune kesip metalografiye baktık.
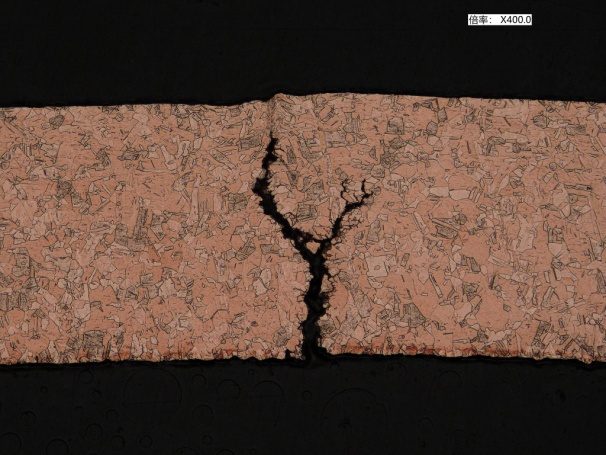
Sonuç hem şaşırtıcı hem de beklenen cinstendi: metalografi altında çatlak tipik Y biçimli dallanma gösteriyordu — bu yorulma çatlağı değil, gerilme korozyonu çatlamasının (SCC) "parmak iziydi".
EDS spektroskopisi çatlak bölgesinde belirgin klorür iyonu (Cl) birikimi tespit etti, aynı zamanda oksijen (O) içeriği yüksek, bakır (Cu) içeriği düşüktü.
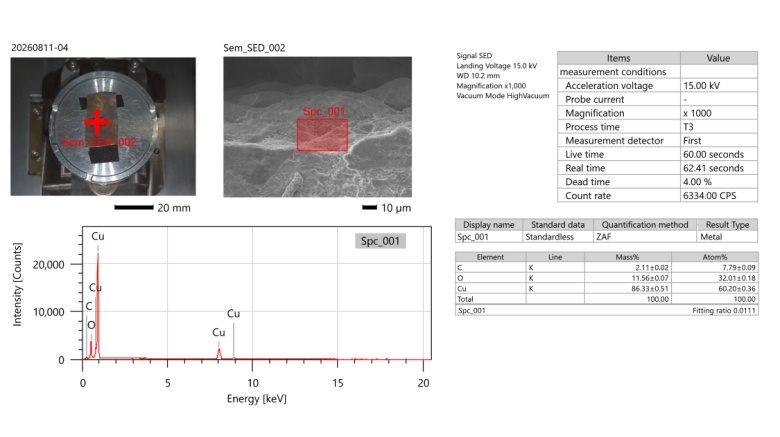
Gerçek nihayet su yüzüne çıktı: bu ekipmanın bakır borusu uzun süre çekme gerilmesi + klorür iyonu + nemli ortamda kaldığı için gerilme korozyonu çatlaması (SCC) meydana gelmişti.
Bakır, klorür iyonu ortamında pasif koruma tabakasını kaybeder; klorür iyonu gerilme yoğunlaşma noktaları boyunca tane sınırlarına "kemirerek" girer ve yavaş yavaş yayılır. Bu süreç yavaş ve gizlidir — altı ay, çatlağın başlangıcından delinmeye kadar geçen süreye tam denk gelir. Yüzeyde çatlak görüldüğünde, aslında iç kısım çoktan delik deşik olmuştur.
Peki klorür iyonu nereden geldi? Kapsamlı inceleme sonrası üç kaynağa işaret etti:
Bakır borunun büküm ve genişletme noktalarında zaten artık gerilme vardır — bu tam da gerilme korozyonu çatlamasının "ısırmayı en sevdiği" konumdur.
Müşterinin baştaki sorgusuna dönersek. Filter drier'ın sorumluluğu yok, ama "sorunu tespit etme değeri" var.
Moleküler elek filter drier sisteme takılır, asli görevi su emmek, yabancı madde emmek, soğutucu akışkanı temizlemektir. Katı yabancı maddeleri ve nemi tutabilir, ama soğutucu akışkan içinde çözünmüş klorür iyonunu tutamaz — bu onun kapasitesi dışındaki bir iştir, tıpkı kapı görevlisinin insanı durdurabilmesi ama havadaki virüsü durduramaması gibi.
Ama tam da eksiksiz bir test sürecimiz olduğu için — görsel muayene, numune kesme, metalografi, sertlik, SEM/EDS bileşim analizi, izlenebilirlik kayıtları — "sen suçla beni, ben suçlayayım seni" tartışmasında dönüp durmadık, kanıtlarla gerçek suçluyu belirledik: klorür iyonunun tetiklediği gerilme korozyonu çatlaması.
Bu inceleme toplam 3 hafta sürdü. O zaman eski alışkanlıkla doğrudan müşteriye "filtremizde sorun yok" diye karşı çıksaydık ya da tersine kabullenip tazminat ödeseydik, bu iş sonsuza dek belirsiz bir hesap olarak kalırdı.
İncelemenin değeri, "kimin sorunu"nu "hangi halkanın sorunu"na dönüştürmesindedir:
Bu olaydan sonra bir şeyi daha net anladık: soğutma sektöründe en pahalı şey hiçbir zaman malzeme değil, "tahmin"dir. Bir dahaki sefere çatlakla karşılaştığınızda, hemen suçu başkasına atmaya kalkmayın. Bu süreci bir kez izleyin, cevap kendiliğinden ortaya çıkacaktır.
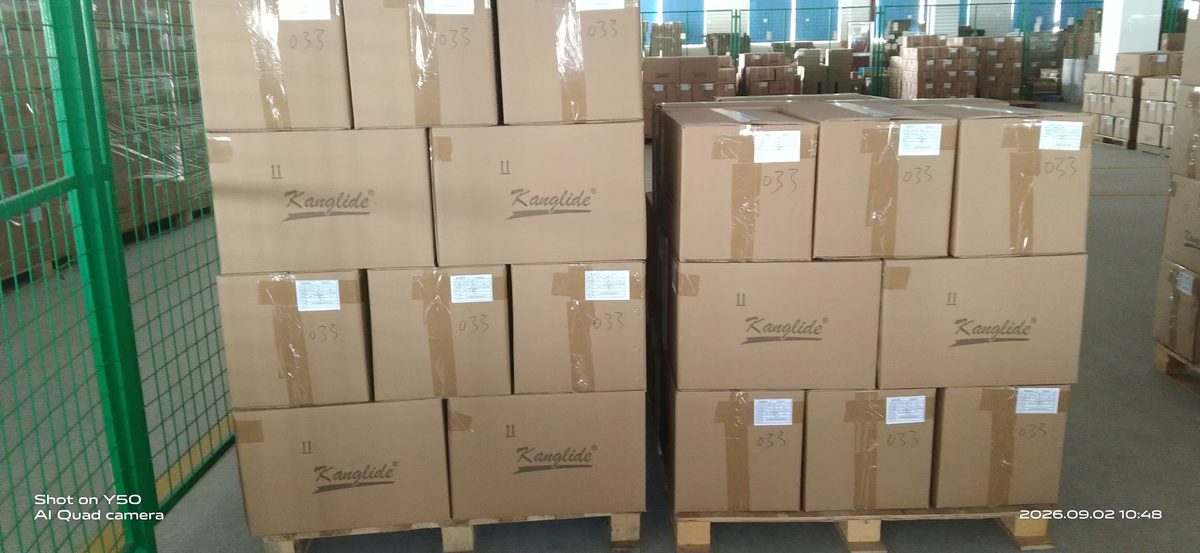
Bir parti mal, bitmiş ürün deposundan araca yüklenip yola çıkışına kadar nasıl temiz ve düzenli bir şekilde müşteriye teslim edilir? 37 yıllık soğutma parçaları kaynak fabrikasının teslimat kaydı.
Devamını okuOcak 2025'te şirket, "ön işlem fonksiyonlu bir demir giderme filtresi" ve "soğutma sistemi için bir gaz-sıvı ayırıcı" olmak üzere iki patent aldı.
Devamını okuŞirket adı:Kilterra Technology Co., Ltd.
Kuruluş tarihi:14 Ocak 2008
Kayıtlı sermaye:10 milyon RMB
Şirket türü:Anonim şirket (halka açık olmayan, gerçek kişi yatırımcı veya holding)
Sektör:Genel ekipman imalatı / Soğutma ve iklimlendirme ekipmanı imalatı
