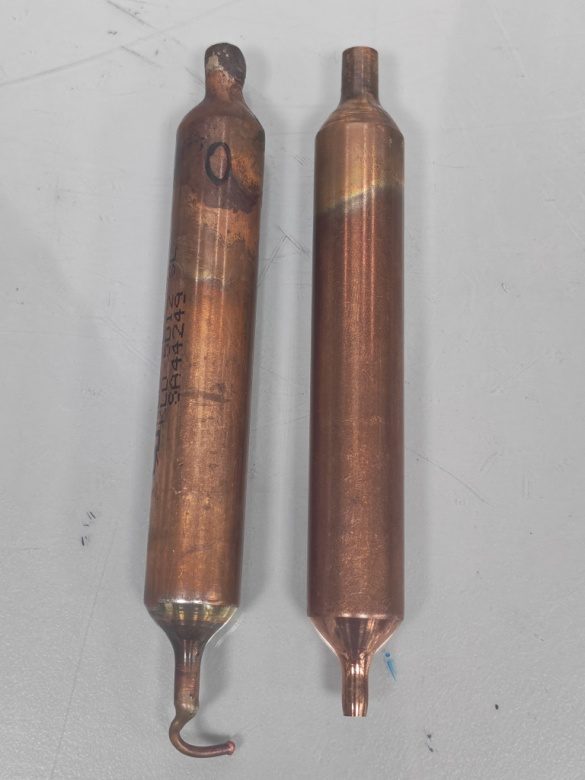
Într-o după-amiază din luna martie, clientul ne-a sunat, cu un ton foarte ferm:
"Ce se întâmplă cu filtrul desecator de la voi? După șase luni de funcționare, țeava din cupru a schimbătorului de căldură s-a fisurat și întregul agent frigorific s-a scurs! Sunteți responsabili pentru această livrare."
După ce am închis telefonul, nimeni nu a vorbit în atelier. Toată lumea știa ce înseamnă acest lucru — fisurarea țevilor din cupru și scurgerea agentului frigorific reprezintă una dintre cele mai grave și costisitoare defecțiuni din industria frigorifică. Oprirea echipamentului, reclamațiile clienților și deteriorarea reputației — oricare dintre acestea este suficientă pentru a crea probleme majore.
Totuși, și noi aveam dubii: filtrul desecator cu sită moleculară este «portarul» sistemului de refrigerare, având rolul de a absorbi umiditatea și impuritățile, precum și de a purifica agentul frigorific. El nu generează tensiuni mecanice și nu se încălzește — cum ar putea, deci, să provoace fisurarea țevilor din cupru?
Suspiciunile clientului erau justificate, iar nemulțumirea noastră era sinceră. Dar unde se afla, de fapt, problema?
La primirea eșantioanelor, prima noastră reacție a fost aceeași ca a majorității companiilor: să solicităm clarificări de la producătorul de țevi din cupru.
Deoarece fisurarea este cel mai frecvent asociată cu defectele materialelor — urme adânci pe suprafața exterioară, zgârieturi pe suprafața interioară sau oxidare internă — toate acestea fiind defecte de fabricație. În momentul extinderii sau al flanșării, orice tensiune de întindere aplicată pe suprafață poate duce la ruperea imediată în zonele afectate.
Am trimis în aceeași noapte țevile defecte la testare prin curent de vârtej și analiză metalografică. Rezultatele au fost clare: înregistrările de testare ale producătorului erau complete, nu existau urme de deteriorare inițială, iar structura metalografică era normală. Producătorul ne-a transmis un raport complet de testare, cu o atitudine fermă: «Materialul este în regulă — nu ne puteți da vina.»
Primul ciclu de verificare s-a încheiat fără rezultate.
Dacă materialul țevilor este în regulă, probabil că problema provine din etapa de prelucrare — întinderea excesivă la curbare, flanșarea prea mare, muchii ascuțite la tăiere sau lungimi neuniforme ale țevilor în formă de U. Orice abatere tehnologică poate duce la fisurarea progresivă a țevilor din cupru, după șase luni, într-un mod similar cu «gătirea broscuței în apă caldă».
Am extras parametrii tehnologici și înregistrările de prelucrare pentru acea serie de schimbătoare de căldură și am verificat, unul câte unul, toate abaterile admise. Am efectuat controale aleatoare asupra țevilor curbate și a pieselor flanșate din aceeași serie — toate erau în limitele standard. Curbarile nu implicau întindere excesivă, flanșarea nu depășea limitele maxime, iar diferența de lungime între țevile în formă de U era controlată în limite de ±2 mm.
Al doilea ciclu de verificare s-a încheiat, de asemenea, fără rezultate.
Când investigația ajunsese într-un impas, inginerul de teren a menționat, în mod casual: «E ciudat — această instalație este utilizată de un client de la mare. Toate celelalte echipamente funcționează perfect, doar aceasta s-a fisurat.»
Această observație a schimbat întreaga direcție a anchetei.
Zonă de coastă, umiditate ridicată, defecțiuni apărute doar într-un anumit mediu pentru aceeași serie de produse — aceste trei elemente, luate împreună, au determinat imediat responsabilul tehnic să realizeze: nu este vorba de o fisurare mecanică obișnuită, ci de o fisurare corozivă. Dacă problema ar fi fost legată de prelucrare sau de material, ar fi apărut defecțiuni în masă, nu doar în condiții specifice de mediu.
Cu această ipoteză în minte, am trimis zona cu fisuri pentru analiză SEM (microscopie electronică cu scanare) + spectroscopie EDS (spectrometrie de dispersie energetică), iar în paralel am efectuat o secționare pentru examinarea metalografică.
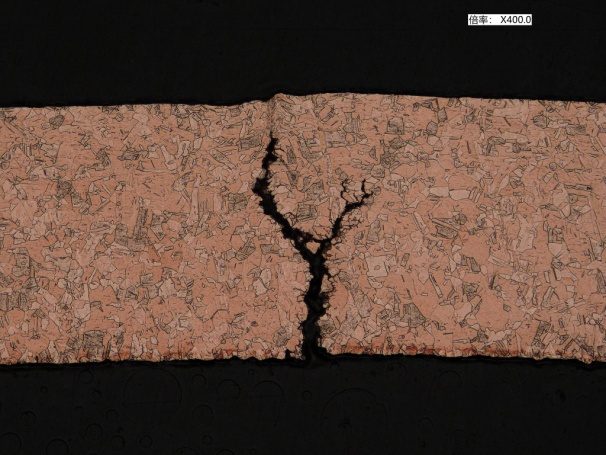
Rezultatul a fost surprinzător, dar și previzibil: la examinarea metalografică, fisurile prezintă o ramificare tipică în formă de «Y» — nu sunt fisuri de oboseală, ci fisuri cauzate de coroziune sub tensiune (SCC), «amprenta» caracteristică a acestui fenomen.
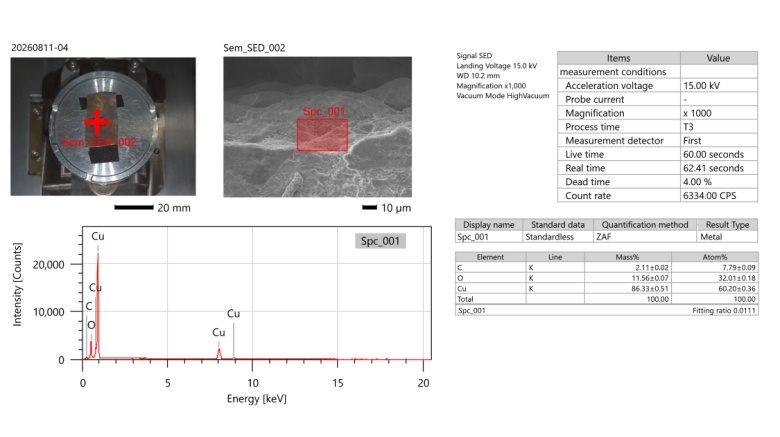
Spectroscopia EDS a evidențiat o acumulare semnificativă de ioni de clor (Cl) în zona fisurilor, în timp ce conținutul de oxigen (O) era crescut și cel de cupru (Cu) scăzut.
Adevărul a ieșit în sfârșit la suprafață: țevile de cupru ale acestui echipament au suferit coroziune sub tensiune (SCC) în condiții de tensiune de întindere + prezență de ioni de clor + mediu umed.
În prezența ionilor de clor, cuprul își pierde stratul pasiv de protecție; ionii de clor pătrund progresiv de-a lungul frontierelor de grăunți, în zonele cu concentrare de tensiune, extinzându-se treptat. Acest proces este lent și ascuns — exact șase luni, perioada necesară pentru ca fisura să apară și să traverseze complet peretele țevii. Când fisura devine vizibilă la suprafață, structura internă este deja profund deteriorată.
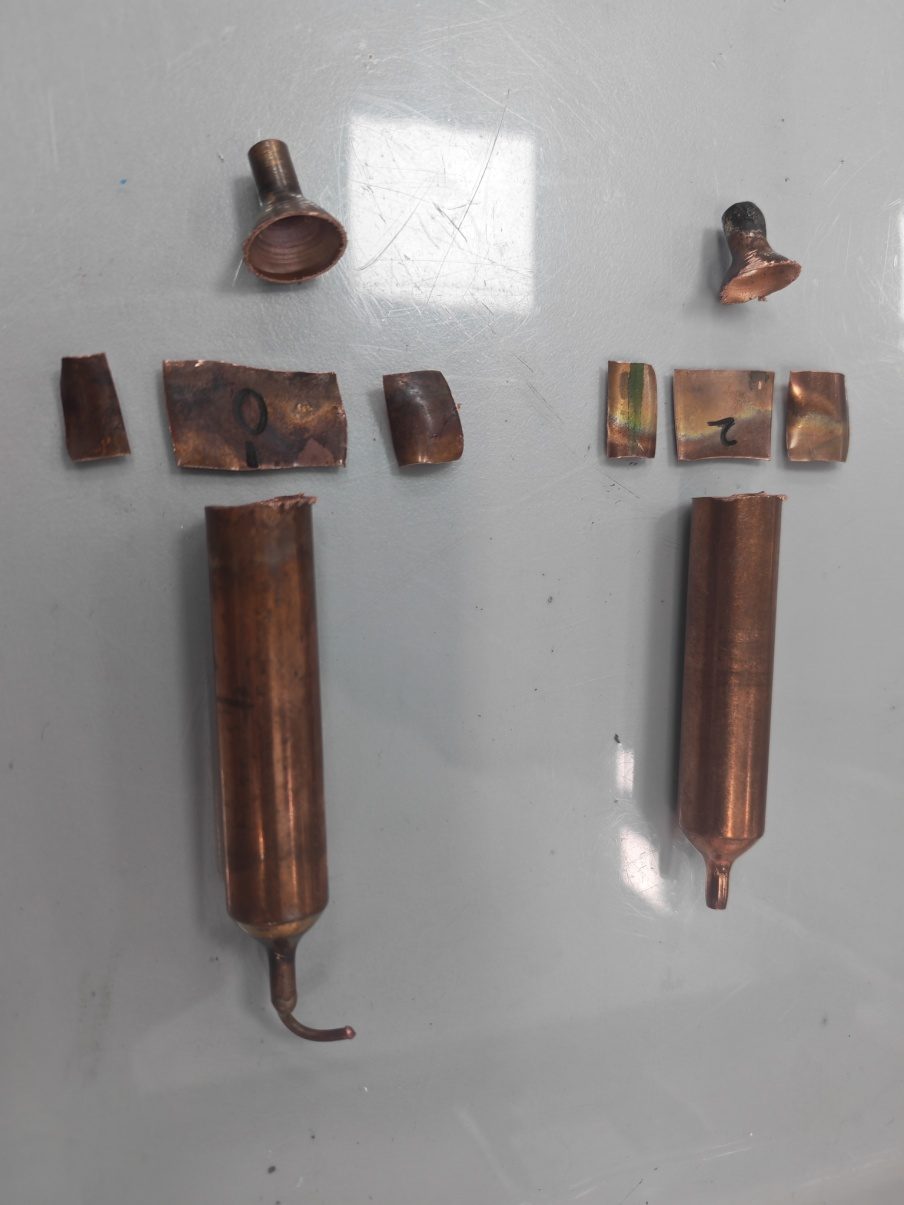
Dar de unde provin ionii de clor? După o investigație amănunțită, s-au identificat trei surse posibile:
În plus, țevile de cupru prezintă deja tensiuni reziduale în zonele de îndoire sau de mărire a diametrului gâtului — tocmai locurile preferate de coroziunea sub tensiune pentru inițierea fisurilor.
Să revenim la obiecția inițială a clientului. Filtrul desecator nu are nicio responsabilitate, dar are o «valoare de detectare a problemei».
Filtrul desecator cu sită moleculară, montat în sistem, are rolul principal de a absorbi umiditatea și impuritățile, purificând astfel agentul frigorific. El reține eficient impuritățile solide și apa, dar nu poate reține ionii de clor deja dizolvați în agentul frigorific — aceasta depășește domeniul său de acțiune, la fel cum un paznic poate opri o persoană, dar nu și virușii din aer.
Totuși, datorită existenței unui proces complet de testare — inspecție vizuală, secționare, analiză metalografică, duritate, analiză SEM/EDS a compoziției chimice și înregistrare completă a urmăririi — am evitat disputa inutilă de tip «tu mă acuzi, eu te acuz», identificând cu dovezi clare vinovatul real: coroziunea sub tensiune indusă de ioni de clor.
Această investigație a durat în total trei săptămâni. Dacă am fi procedat conform obișnuinței vechi — fie respingând categoric acuzația clientului cu argumentul «filtrul nostru este în regulă», fie acceptând fără dovezi răspunderea și plătind despăgubirea — problema ar fi rămas definitiv neclară.
Valoarea investigației constă în transformarea întrebării «cine este de vină?» în «în ce etapă a apărut problema?»:
După acest incident, am înțeles mai clar un lucru: în industria frigorifică, cel mai scump nu este materialul, ci «ghicitul». Data viitoare când apare o fisură, nu vă grăbiți să atribuiți vina altora. Parcurgeți întregul proces de diagnostic — răspunsul va apărea de la sine.
Cum ajunge o comandă, de la depozitul de produse finite până la încărcarea pe camion și livrarea imaculată către client? Jurnalul real al livrărilor unei fabrici de componente frigorifice, cu 37 de ani de experiență în producție directă.
Citiți mai multÎn ianuarie 2025, compania a obținut brevetele «Un filtru de eliminare a fierului cu funcție de prelucrare» și «Un separator gaz-lichid pentru sisteme frigorifice».
Citiți mai multDenumirea companiei:Zhejiang Kilterra Technology Co., Ltd.
Data înființării:14 ianuarie 2008
Capital social:10 milioane yuani RMB
Forma juridică:Societate pe acțiuni (necotată, cu investiții ale persoanelor fizice sau controlată de acestea)
Domeniul de activitate:Industria echipamentelor generale / Producția echipamentelor de refrigerare și climatizare
