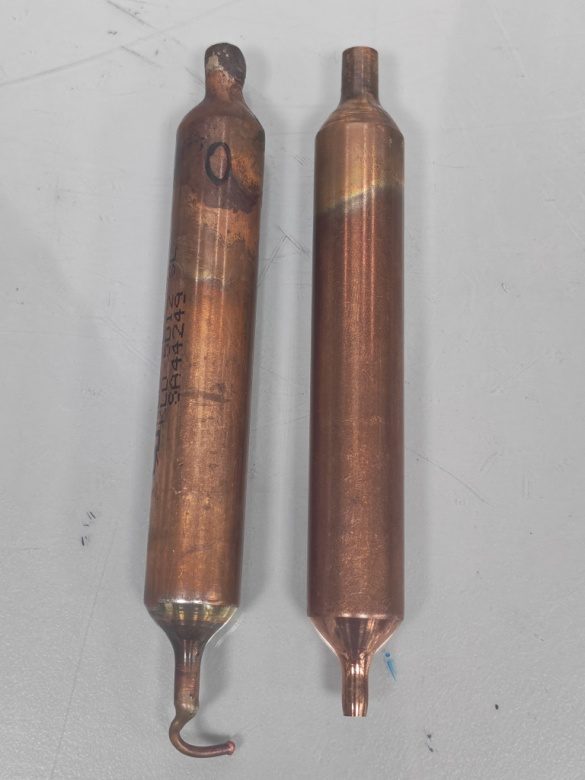
Un pomeriggio di marzo il cliente ci ha chiamato, con tono piuttosto acceso:
"Che fine hanno fatto i vostri filter drier? Dopo sei mesi il tubo di rame dello scambiatore si è crepato e il refrigerante è fuoriuscito tutto! Dovete rispondere di questo lotto."
Riagganciato il telefono, in officina nessuno ha parlato. Tutti sapevano cosa significava: crepa del tubo di rame + perdita di refrigerante è l'incidente più problematico e costoso del settore della refrigerazione. Fermo macchina, richieste di risarcimento, reputazione danneggiata: nessuna di queste è una passeggiata.
Ma anche noi avevamo i nostri dubbi: il filter drier a setaccio molecolare è il "portiere" dell'impianto di refrigerazione, si occupa di assorbire acqua e impurità e di purificare il refrigerante. Di per sé non genera sollecitazioni né calore, come poteva far crepare il tubo di rame?
I sospetti del cliente non erano infondati, e il nostro disagio era reale. Dov'era davvero il problema?
Ricevuto il campione, la nostra prima reazione è stata quella della maggior parte delle aziende: confrontarci con il produttore del tubo di rame.
Perché quando c'è una crepa, il capro espiatorio più comune è il tubo stesso — graffi profondi sulla superficie esterna, rigature sulla parete interna, ossidazione interna: sono tutti difetti del tubo di rame all'uscita dalla fabbrica. Durante la calettatura e la svasatura, quando la superficie è sottoposta a sollecitazione di trazione, il punto danneggiato si strappa direttamente.
Abbiamo inviato il tubo guasto la stessa notte per esami con correnti indotte e analisi metallografica. Risultato: i registri degli esami del produttore erano completi, nessun difetto originale, struttura metallografica normale. Il produttore ci ha sbattuto in faccia un rapporto di prova completo, con aria di sfida: "Il materiale è a posto, non date la colpa a me."
Primo ciclo: un buco nell'acqua.
Se il tubo è a posto, allora nove su dieci è la lavorazione — curvatura troppo tirata, svasatura eccessiva, bave di taglio, lunghezza dei tubi a U non uniforme. Qualsiasi deviazione di processo può far crepare il tubo di rame dopo sei mesi, come una rana bollita lentamente.
Abbiamo recuperato i parametri di processo e i registri di lavorazione di quel lotto di scambiatori, verificato voce per voce le tolleranze, controllato a campione curve e svasature dello stesso lotto: tutto entro gli standard. Curvatura non eccessiva, svasatura entro i limiti, differenza di lunghezza dei tubi a U entro 2mm.
Secondo ciclo: di nuovo un vicolo cieco.
Quando l'indagine era in stallo, il tecnico in campo ha detto casualmente: "Strano, questa macchina è installata da un cliente in riva al mare. Le altre funzionano bene, solo questa si è crepata."
Questa frase ha ribaltato tutto il caso.
Riva al mare, umidità, e nello stesso lotto solo le macchine in un ambiente specifico presentano il problema — queste tre informazioni insieme hanno fatto scattare un campanello al nostro responsabile tecnico: non è una normale crepa meccanica, assomiglia più a una cricca da corrosione. Se fosse un semplice problema di lavorazione o di materiale, il guasto sarebbe su tutta la produzione, non solo in un ambiente specifico.
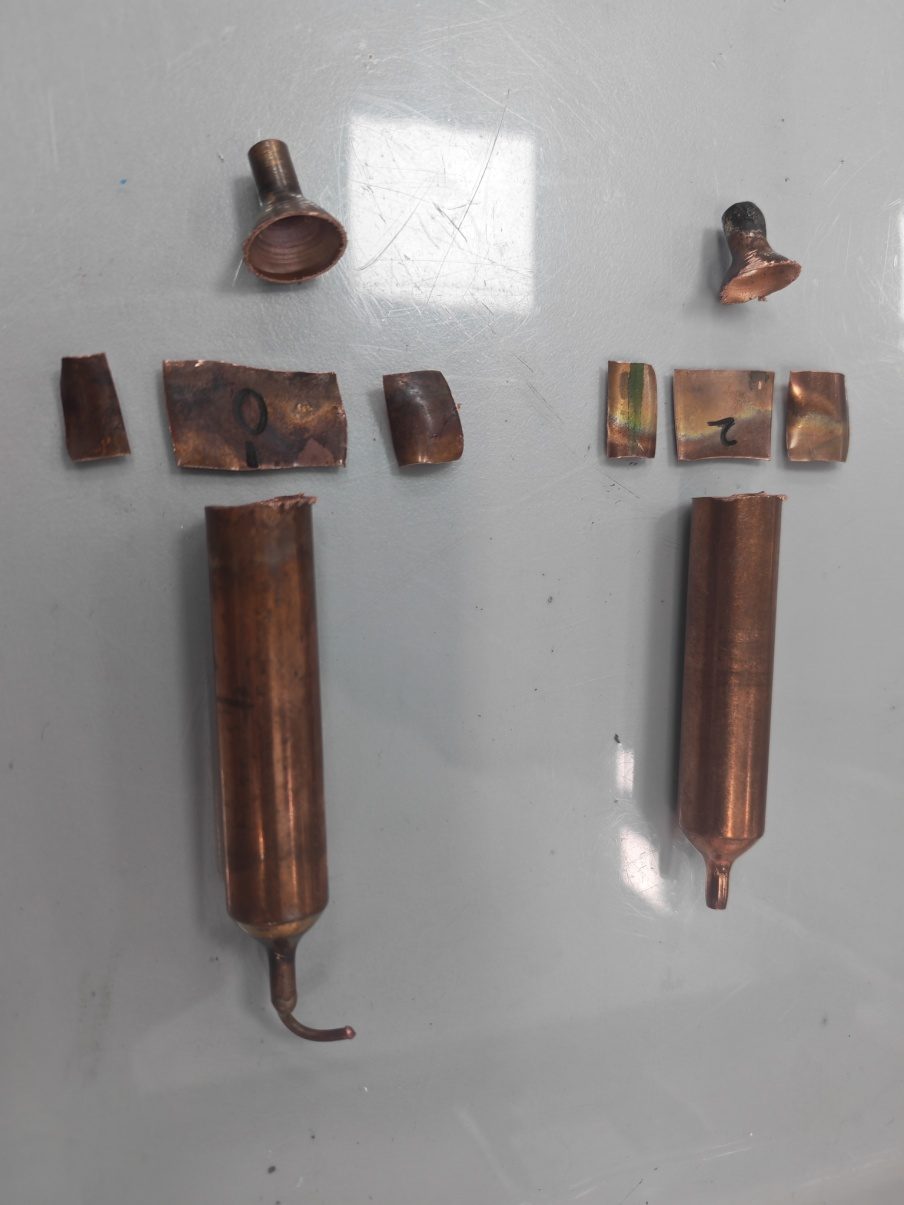
Con questa ipotesi, abbiamo inviato la zona della cricca per l'analisi SEM + EDS, prelevando contemporaneamente un campione per l'esame metallografico.
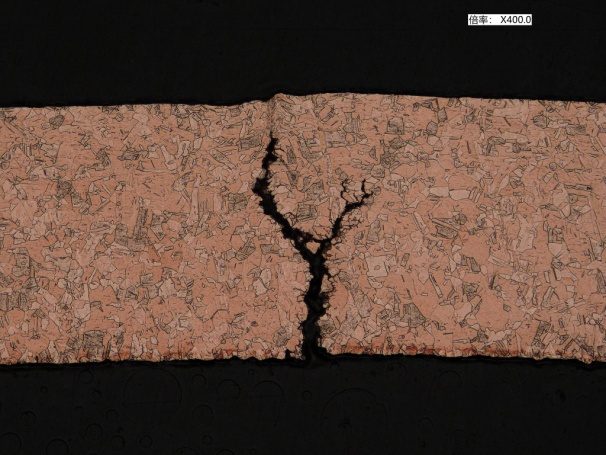
Il risultato è stato sorprendente ma anche prevedibile: alla metallografia, la cricca presenta una tipica ramificazione a Y — non è una cricca da fatica, ma l'"impronta digitale" della corrosione sotto sforzo (SCC).
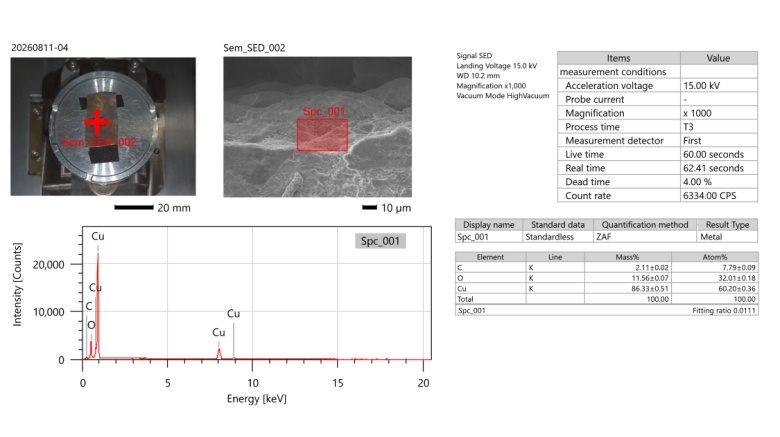
L'analisi EDS ha rilevato un'evidente concentrazione di ioni cloruro (Cl) in corrispondenza della cricca, con un contenuto di ossigeno (O) elevato e un contenuto di rame (Cu) ridotto.
La verità è finalmente emersa: il tubo di rame di questa apparecchiatura, esposto a lungo a sollecitazione di trazione + ioni cloruro + ambiente umido, ha subito una corrosione sotto sforzo (SCC).
In presenza di ioni cloruro, il rame perde la protezione passivante; gli ioni cloruro "intaccano" i bordi di grano lungo i punti di concentrazione degli sforzi, propagandosi poco a poco. Il processo è lento e occulto — sei mesi, esattamente il tempo che va dall'innesco alla perforazione della cricca. Quando la frattura è visibile in superficie, l'interno è già compromesso.
Da dove provengono allora gli ioni cloruro? Dopo un'indagine completa, si individuano tre fonti:
Inoltre, il tubo di rame presenta di per sé sollecitazioni residue nelle zone di curvatura e svasatura — proprio i punti che la corrosione sotto sforzo "predilige".
Torniamo al dubbio iniziale del cliente. Il filtro essiccatore non ha responsabilità, ma ha il "valore di individuare il problema".
Il filtro essiccatore a setaccio molecolare installato nel sistema ha il compito di assorbire acqua e impurità e purificare il refrigerante. Riesce a trattenere impurità solide e umidità, ma non gli ioni cloruro già disciolti nel refrigerante — questo esula dalle sue capacità, come un portiere che ferma le persone ma non i virus nell'aria.
Ma è proprio grazie al nostro processo di verifica completo — ispezione visiva, campionatura, metallografia, durezza, analisi compositiva SEM/EDS, tracciabilità — che non ci siamo impantanati nel rimpallo di "la colpa è tua, la colpa è mia", ma abbiamo identificato il vero colpevole con le prove: la corrosione sotto sforzo indotta dagli ioni cloruro.
Questa indagine ha richiesto 3 settimane. Se avessimo seguito la vecchia abitudine di ribattere al cliente "il nostro filtro non ha problemi", o al contrario di ammettere colpe e risarcire, la questione sarebbe rimasta per sempre un conto in sospeso.
Il valore dell'indagine sta nel trasformare "di chi è il problema" in "in quale anello sta il problema":
Dopo questo episodio, abbiamo capito ancora meglio una cosa: nel settore della refrigerazione ciò che costa di più non è mai il materiale, ma il "tirare a indovinare". La prossima volta che si verifica una cricca, non affrettatevi a scaricare la colpa. Seguite questa procedura e la risposta emergerà da sola.
Un lotto di merce, dal magazzino prodotti finiti al carico sul camion: come viene consegnato in modo pulito e puntuale al cliente? La cronaca di una consegna di una fabbrica diretta di componenti per la refrigerazione con 37 anni di storia.
Leggi di piùNel gennaio 2025, l'azienda ha ottenuto due brevetti: "un filtro deferrizzatore con funzione di pretrattamento" e "un separatore gas-liquido per sistemi di refrigerazione".
Leggi di piùRagione sociale:Kilterra Technology Co., Ltd.
Data di fondazione:14 gennaio 2008
Capitale sociale:10 milioni di RMB
Forma societaria:Società per azioni (non quotata, a partecipazione di persone fisiche o di controllo)
Settore:Fabbricazione di macchinari di impiego generale / Fabbricazione di apparecchiature per refrigerazione e climatizzazione
