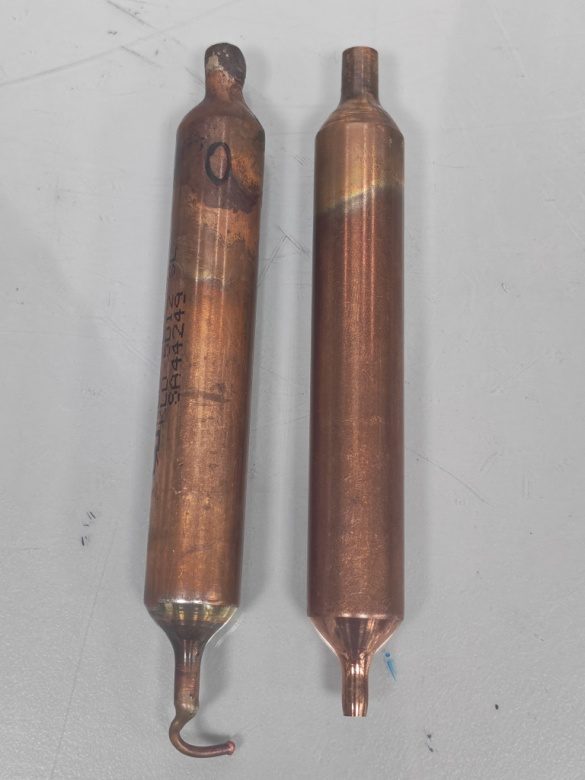
بعد از ظهر یک روز در ماه مارس، تماسی از سوی مشتری دریافت کردیم که لحن آن بسیار تند بود:
"فیلتر خشککننده شما چه اتفاقی افتاده است؟ پس از شش ماه استفاده، لولههای مسی مبدل حرارتی ترک خورده و تمام عامل سرمایشی نشت کرده است! شما باید مسئولیت این محموله را بپذیرید."
پس از قطع تماس، هیچکس در کارگاه صحبتی نکرد. همه میدانستند این چه معنایی دارد — ترک خوردن لولههای مسی و نشت عامل سرمایشی، شایعترین و پرهزینهترین حادثه در صنعت سرمایش است. توقف تجهیزات، شکایت مشتریان و آسیب به شهرت — هر کدام به تنهایی کافی است تا مشکلی جدی ایجاد کند.
اما ما نیز درون خود سؤال میکردیم: فیلتر خشککننده مولکولی، «دریافتکننده» سیستم سرمایشی است و وظیفه آن جذب رطوبت، جذب ناخالصیها و پاکسازی عامل سرمایشی است. این قطعه خود بهتنهایی هیچ تنشی ایجاد نمیکند و گرمایی تولید نمیکند؛ پس چگونه میتواند باعث ترک شدن لولههای مسی شود؟
شک مشتری بیدلیل نبود و احساس ناراحتی ما نیز واقعی بود. اما مشکل در واقع کجاست؟
با دریافت نمونه، واکنش اولیه ما مانند اکثر شرکتها این بود: با تولیدکننده لوله مسی تماس بگیریم.
زیرا ترک خوردن لولهها معمولاً بهدلیل خود لوله است — این شامل خطوط عمیق روی سطح خارجی، خراشهای داخلی دیواره یا اکسیداسیون داخلی میشود که همه اینها عیوب اولیه در زمان تولید لوله هستند. در فرآیندهای انبساط یا گشادسازی لوله، هرگونه تنش کششی روی سطح، منجر به پارگی در محل خطوط و خراشها میشود.
ما بلافاصله لولههای معیوب را برای آزمون جریان گردابی و بررسی ریزساختاری ارسال کردیم. نتایج نشان داد: ثبتهای آزمون غیرمخرب در زمان تولید لوله کامل بوده، هیچ عیب اولیهای وجود نداشته و ساختار ریز بلوری نیز طبیعی بوده است. تولیدکننده لوله گزارش کامل آزمون را ارسال کرد و با اطمینان گفت: «مواد از نظر کیفیت مشکلی ندارند، ما را متهم نکنید.»
مرحله اول با شکست مواجه شد.
اگر لولهها مشکلی نداشته باشند، احتمالاً مشکل در فرآیند تولید است — مانند خمکردن بیش از حد لوله، گشادسازی بیش از حد، لبههای تیز ناشی از برش یا عدم یکنواختی طول لولههای Uشکل. هر انحرافی در این فرآیندها میتواند باعث ترک خوردن تدریجی لولههای مسی پس از شش ماه شود.
ما پارامترهای فرآیندی و سوابق تولیدی آن محموله از مبدل حرارتی را استخراج کردیم و تمام تلرانسها را بهصورت دقیق بررسی کردیم. همچنین نمونههایی از لولههای خمشده و گشادشده از همان دسته را انتخابی بررسی کردیم که همه در محدوده استاندارد قرار داشتند. خمکردن لولهها بیش از حد نبود، گشادسازی از حد مجاز فراتر نرفته و اختلاف طول لولههای Uشکل در محدوده ۲ میلیمتر کنترل شده بود.
مرحله دوم نیز به بنبست رسید.
هنگامی که بررسیها به بنبست رسید، مهندس اجرایی در محل بهصورت غیررسمی گفت: «عجیب است، این دستگاه در محل مشتری در نزدیکی دریا نصب شده است. سایر دستگاهها بدون مشکل کار میکنند، اما فقط این دستگاه ترک خورده است.»
این جمله، کل پرونده را دگرگون کرد.
نزدیکی دریا، رطوبت بالا و بروز مشکل تنها در دستگاههای نصبشده در این محیط خاص — این سه اطلاعات در کنار هم، باعث شد مدیر فنی ما درون خود احساس کند که این ترک خوردن معمولی نیست، بلکه احتمالاً نوعی ترک خوردن خورنده است. اگر مشکل صرفاً ناشی از فرآیند تولید یا مواد بود، باید در تمام دستگاههای همان محموله رخ میداد، نه اینکه فقط در محیطهای خاصی مشاهده شود.
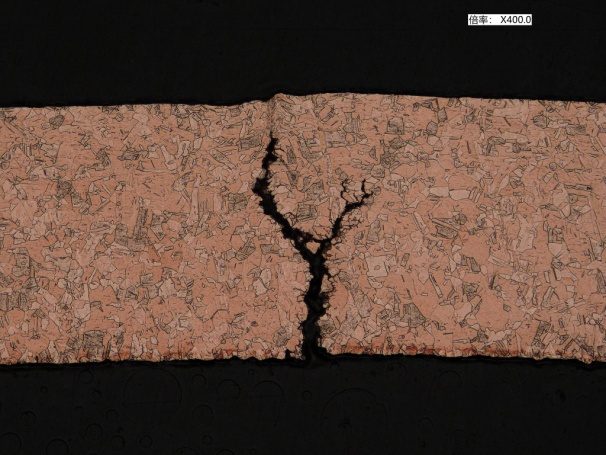
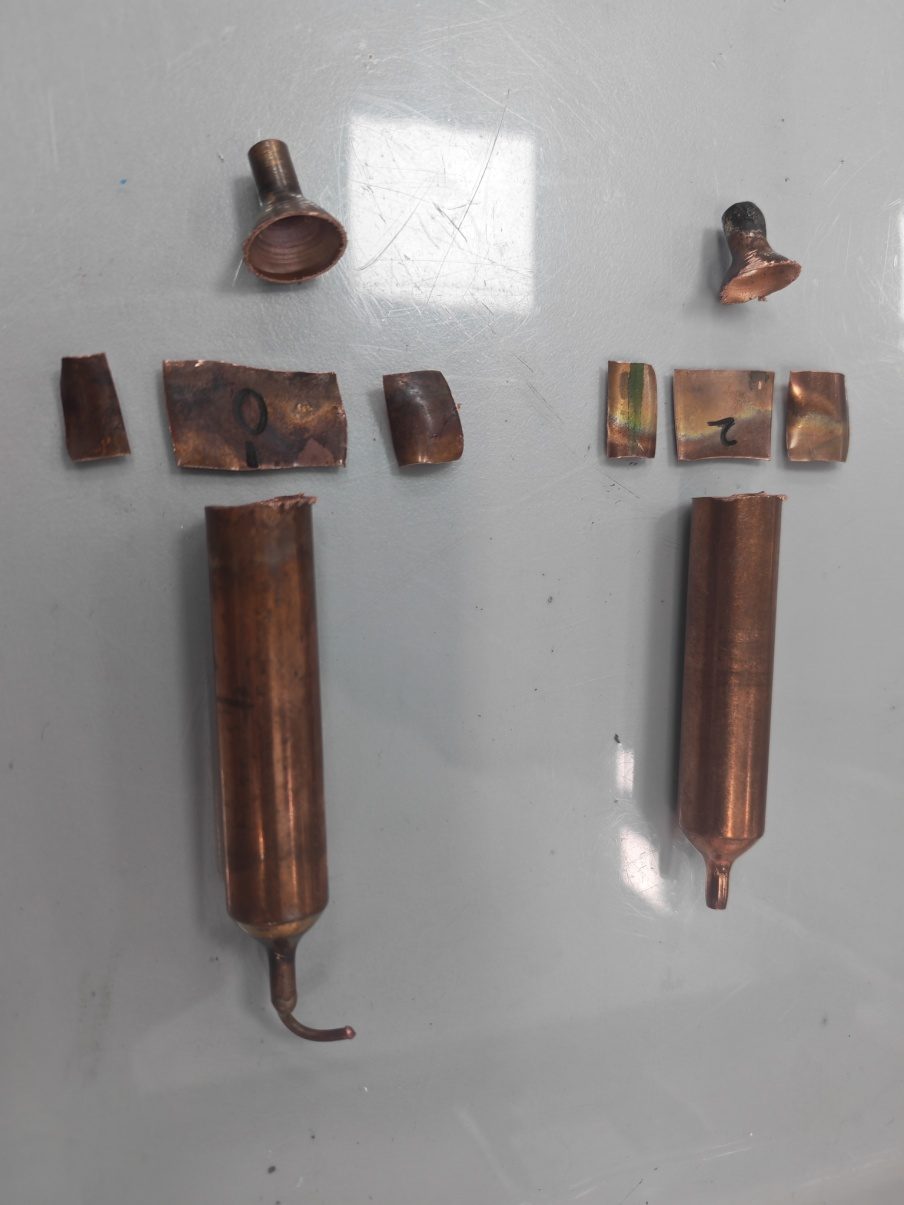
با این فرضیه، نمونهای از ناحیه ترکخورده برای بررسی با میکروسکوپ الکترونی روبشی (SEM) و طیفسنجی پراکندگی انرژی (EDS) ارسال شد و همچنین برشی از نمونه برای بررسی ریزساختار تهیه گردید.
نتایج غیرمنتظره بود، اما در عین حال قابل پیشبینی: در تصاویر ریزساختار، ترکها بهصورت مشخصی بهشکل حرف Y شاخهبندی شدهاند — این ترکها ترکهای خستگی نیستند، بلکه «اثر انگشتی» ترکخوردگی ناشی از تنش و خوردگی (SCC) هستند.
تحلیل EDS در ناحیه ترکخورده غلظت بالایی از یونهای کلر (Cl) را نشان داد، در عین حال محتوای اکسیژن (O) افزایش یافته و محتوای مس (Cu) کاهش یافته بود.
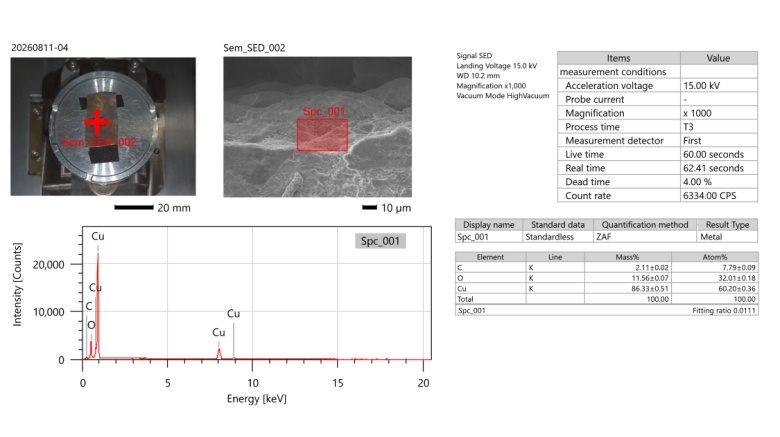
سرانجام حقیقت روشن شد: لولههای مسی این دستگاه تحت تأثیر ترکیبی از تنش کششی، یونهای کلر و محیط مرطوب، دچار ترکخوردگی ناشی از تنش و خوردگی (SCC) شدهاند.
در محیط حاوی یونهای کلر، لایه محافظ پاسیو مس از بین میرود؛ یونهای کلر در نقاط تمرکز تنش وارد مرزدانهها شده و بهتدریج گسترش مییابند. این فرآیند کند و پنهان است — دقیقاً شش ماه زمان لازم برای رشد ترک از مرحله تشکیل تا نفوذ کامل است. وقتی ترک روی سطح دیده میشود، درون لوله از پیش بهطور گسترده آسیب دیده است.
اما یونهای کلر از کجا آمدهاند؟ پس از بررسی جامع، سه منبع اصلی شناسایی شد:
همچنین لولههای مسی در نقاط خمزنی و گشادسازی دارای تنشهای باقیمانده هستند — این دقیقاً مناطقی هستند که ترکخوردگی ناشی از تنش و خوردگی (SCC) بیشترین تمایل به رخدادن دارد.
برگردیم به انتقاد اولیه مشتری. فیلترهای خشککننده هیچ مسئولیتی ندارند، اما «ارزش شناسایی مشکل» را دارند.
فیلترهای خشککننده مولکولی در سیستم نصب میشوند و وظیفه اصلی آنها جذب رطوبت، ذرات آلاینده و پاکسازی روانساز است. این فیلترها قادر به حذف ذرات جامد و رطوبت هستند، اما نمیتوانند یونهای کلر حلشده در روانساز را حذف کنند — این خارج از حوزه عملکرد آنهاست، همانطور که دروازهبان قادر به بازداشتن افراد است، نه ویروسهای موجود در هوای اطراف.
اما دقیقاً بهدلیل وجود فرآیند جامع آزمایشی ما — شامل بررسی ظاهری، برش نمونه، تحلیل ریزساختار، سختیسنجی، تحلیل ترکیبی SEM/EDS و ثبت ردیابی — ما در گفتوگوهای بیپایان «شما مقصرید» و «من مقصر نیستم» گیر نیفتیم و با استفاده از شواهد، عامل اصلی خرابی را شناسایی کردیم: ترکخوردگی ناشی از تنش و خوردگی (SCC) ناشی از یونهای کلر.
این بررسی سه هفته طول کشید. اگر در آن زمان بر اساس عادت قدیمی، مستقیماً با مشتری بحث میکردیم که «فیلتر ما مشکلی ندارد» یا برعکس، بدون بررسی، مسئولیت را بپذیرفته و خسارت پرداخت میکردیم، این موضوع همیشه یک پرونده مبهم باقی میماند.
ارزش این بررسی در این است که سؤال «کی مقصر است؟» را به «کدام حلقه از زنجیره مقصر است؟» تبدیل میکند:
پس از این رویداد، یک نکته را بهوضوح درک کردیم: گرانترین چیز در صنعت سرمایش، هرگز مواد اولیه نیست، بلکه «حدس و گمان» است. درباره ترکخوردگی بعدی، ابتدا عجله نکنید تا مقصر را تعیین کنید. با طی کردن این فرآیند، پاسخ بهتنهایی آشکار میشود.
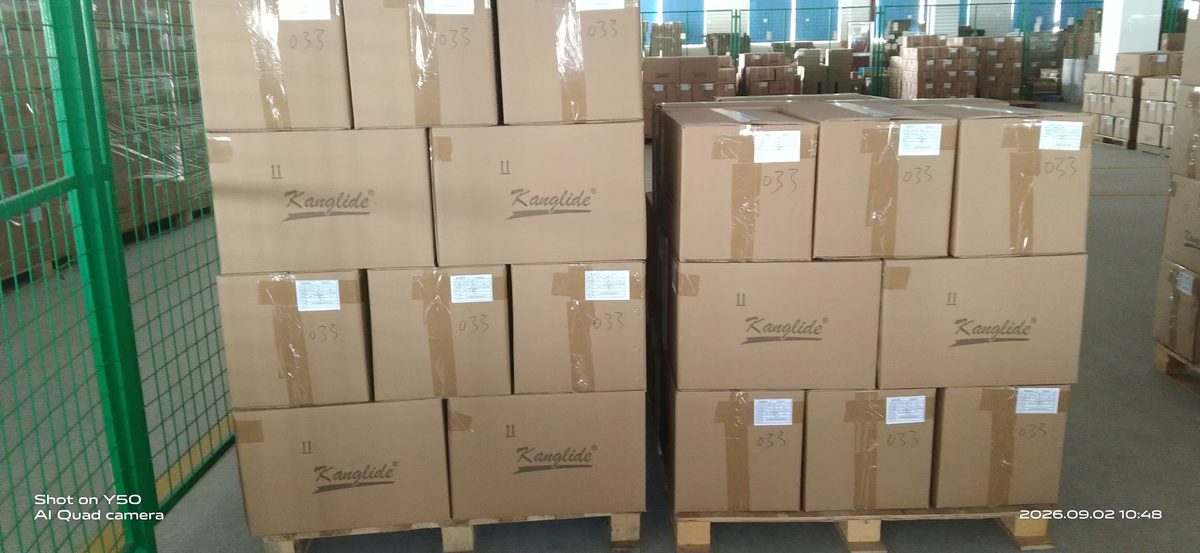
چگونه یک محموله از انبار محصولات نهایی تا بارگیری و تحویل به مشتری، بهصورت دقیق و بدون نقص انجام میشود؟ گزارش واقعی از فرآیند تحویل یک کارخانه تولیدکننده منبع قطعات سرمایشی با ۳۷ سال سابقه.
مشاهده بیشتردر ژانویه ۲۰۲۵، شرکت امتیاز اختراع «فیلتر جداسازی آهن با قابلیت پیشپردازش» و «جداسازیکننده گاز-مایع برای سیستمهای سرمایشی» را کسب کرد.
مشاهده بیشترنام شرکت:شرکت فناوری کنلیده زهجیانگ محدود
تاریخ تأسیس:۱۴ ژانویهٔ ۲۰۰۸
سرمایهٔ ثبتشده:۱۰ میلیون یوان چینی
نوع شرکت:شرکت سهامی (غیربورسی، با سرمایهگذاری افراد حقیقی یا تحت کنترل آنها)
صنعت مربوطه:تولید تجهیزات عمومی / تولید تجهیزات تبرید و تهویه مطبوع
