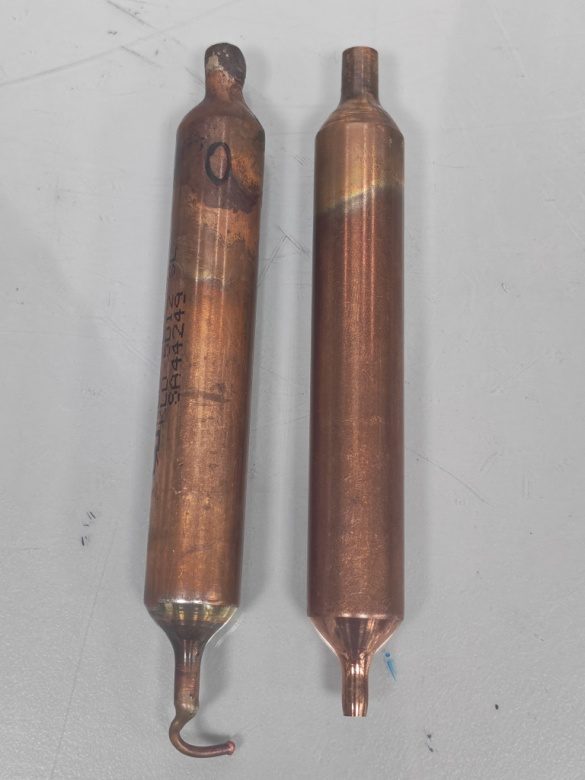
Ένα απόγευμα τον Μάρτιο, ο πελάτης μας τηλεφώνησε με ενοχλημένο τόνο:
"Τι συμβαίνει με το φίλτρο δρυστήρα σας; Μετά από έξι μήνες λειτουργίας, ράγισε ο χάλκινος σωλήνας του εναλλάκτη θερμότητας και διέρρευσε ολόκληρη η ποσότητα του ψυκτικού μέσου! Είναι ευθύνη σας γι’ αυτή τη παρτίδα."
Αφού έκλεισε το τηλέφωνο, κανείς δεν μίλησε στο εργοστάσιο. Όλοι γνώριζαν τι σήμαινε αυτό — ραγίσματα χάλκινου σωλήνα και διαρροή ψυκτικού μέσου είναι το πιο ενοχλητικό και δαπανηρό ατύχημα στην ψυκτική βιομηχανία. Στάση λειτουργίας του εξοπλισμού, αξιώσεις από τους πελάτες, ζημιά στη φήμη — καθένα από αυτά είναι αρκετό για να προκαλέσει σοβαρά προβλήματα.
Ωστόσο, και εμείς είχαμε τις δικές μας αμφιβολίες: το φίλτρο δρυστήρα με μοριακό κόσκινο είναι ο «τερματοφύλακας» του ψυκτικού συστήματος, υπεύθυνο για την απορρόφηση υγρασίας και ακαθαρσιών και την καθαριότητα του ψυκτικού μέσου. Δεν προκαλεί τάσεις, δεν παράγει θερμότητα· πώς λοιπόν θα μπορούσε να προκαλέσει ραγίσματα στον χάλκινο σωλήνα;
Η υποψία του πελάτη ήταν λογική, και η δική μας ανησυχία εξίσου εδραιωμένη. Πού βρισκόταν όμως πραγματικά το πρόβλημα;
Μόλις λάβαμε τα δείγματα, η πρώτη μας αντίδραση ήταν η ίδια με εκείνη της πλειονότητας των επιχειρήσεων: να αντιμετωπίσουμε το εργοστάσιο παραγωγής χάλκινων σωλήνων.
Διότι το ράγισμα οφείλεται συχνά στον ίδιο τον σωλήνα — βαθιές επιφανειακές βλάβες, γρατσουνιές στο εσωτερικό τοιχώματος, οξείδωση του εσωτερικού τοιχώματος, όλα αυτά είναι σοβαρά ελαττώματα που υπάρχουν κατά την παραγωγή. Κατά τη διαδικασία διόγκωσης ή επέκτασης του σωλήνα, η επιφάνεια υφίσταται εφελκυστική τάση και τα σημεία με βλάβες ραγίζουν αμέσως.
Στείλαμε επειγόντως τον ελαττωματικό σωλήνα για έλεγχο με ρεύματα επαγωγής και μεταλλογραφική ανάλυση. Τα αποτελέσματα ήταν σαφή: τα αρχικά αποτελέσματα ελέγχου του εργοστασίου ήταν πλήρη, δεν υπήρχαν αρχικές βλάβες, και η μεταλλογραφική δομή ήταν φυσιολογική. Το εργοστάσιο παραγωγής σωλήνων μας απέστειλε ένα πλήρες πιστοποιητικό ελέγχου και δήλωσε με αυτοπεποίθηση: «Το υλικό είναι εντάξει, μην μας κατηγορείτε».
Ο πρώτος γύρος ελέγχου κατέληξε σε αδιέξοδο.
Εφόσον ο σωλήνας ήταν εντάξει, η πιθανότερη αιτία ήταν η εργαστηριακή διαδικασία — υπερβολική επιμήκυνση κατά την κάμψη, υπερβολική επέκταση, ακανόνιστες άκρες από κοπή, ανισομετρία στο μήκος των U-σωλήνων. Κάθε τεχνολογική απόκλιση μπορεί να οδηγήσει σε ραγίσματα του χάλκινου σωλήνα μετά από έξι μήνες, με την επίδραση «βρασμού σε χλιαρό νερό».
Ανασύραμε τις τεχνολογικές παραμέτρους και τα αρχεία εργαστηριακής διαδικασίας για αυτή την παρτίδα εναλλακτών θερμότητας και επιβεβαιώσαμε κατά περίπτωση όλες τις ανοχές. Επίσης, επιλέξαμε τυχαία δείγματα καμπυλωμένων και επεκτεταμένων σωλήνων από την ίδια παρτίδα· όλα βρίσκονταν εντός των προδιαγραφών. Η κάμψη δεν είχε υπερβεί τα όρια επιμήκυνσης, η επέκταση ήταν εντός ορίων, και η διαφορά μήκους των U-σωλήνων ήταν μικρότερη των 2 mm.
Ο δεύτερος γύρος ελέγχου οδήγησε επίσης σε αδιέξοδο.
Όταν η διάγνωση είχε φτάσει σε αδιέξοδο, ο μηχανικός επιτόπου είπε κατά λάθος: «Παράξενο, αυτή η συσκευή χρησιμοποιείται σε πελάτη στην παραλία. Όλες οι άλλες λειτουργούν κανονικά, μόνο αυτή έχει ραγίσει».
Αυτή η φράση άλλαξε εντελώς την κατάσταση.
Παραλία, υγρασία, πρόβλημα μόνο σε συγκεκριμένο περιβάλλον για την ίδια παρτίδα — αυτές οι τρεις πληροφορίες, συνδεδεμένες μεταξύ τους, έκαναν τον τεχνικό μας διευθυντή να σκεφτεί αμέσως: «Δεν πρόκειται για απλή μηχανική ραγδαία θραύση, αλλά για θραύση λόγω διάβρωσης υπό τάση» (SCC). Αν ήταν πρόβλημα κατεργασίας ή υλικού, θα εμφανίζονταν σε όλες τις μονάδες της παρτίδας, όχι μόνο σε εκείνες που λειτουργούν σε συγκεκριμένο περιβάλλον.
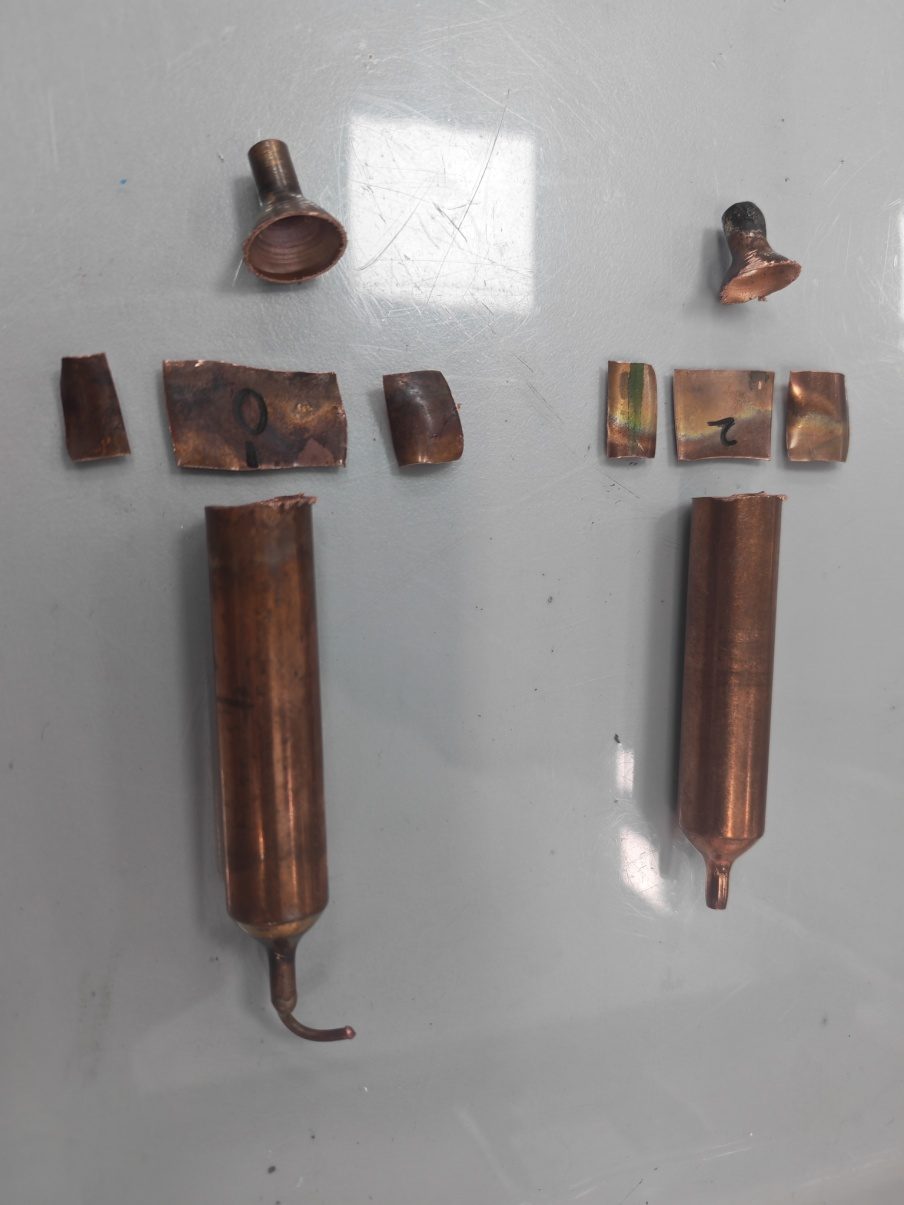
Με αυτή την υπόθεση, στείλαμε το σημείο της ρωγμής για ανάλυση με ηλεκτρονικό μικροσκόπιο SEM και φασματοσκοπία EDS, ενώ ταυτόχρονα πραγματοποιήσαμε μεταλλογραφική ανάλυση με δειγματοληψία.
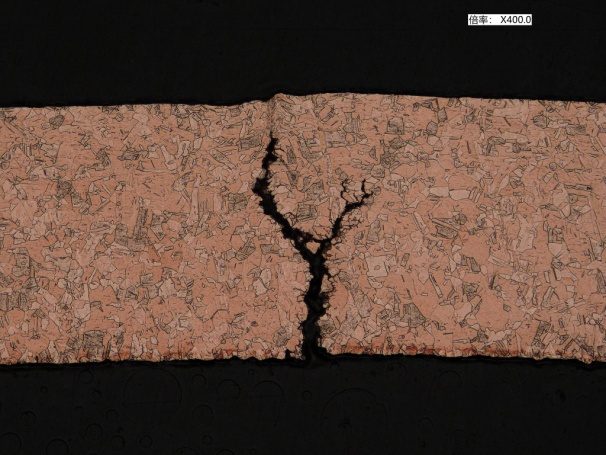
Τα αποτελέσματα ήταν εκπληκτικά, αλλά και αναμενόμενα: Στη μεταλλογραφική εικόνα, η ρωγμή εμφάνιζε χαρακτηριστικό Y-σχήμα διακλάδωσης — πρόκειται για το «αποτύπωμα» της θραύσης λόγω διάβρωσης υπό τάση (SCC), όχι για ρωγμή από κόπωση.
Η φασματοσκοπία EDS ανίχνευσε σαφή συσσώρευση ιόντων χλωρίου (Cl) στην περιοχή της ρωγμής, ενώ ταυτόχρονα η περιεκτικότητα σε οξυγόνο (O) ήταν υψηλότερη και η περιεκτικότητα σε χαλκό (Cu) χαμηλότερη.
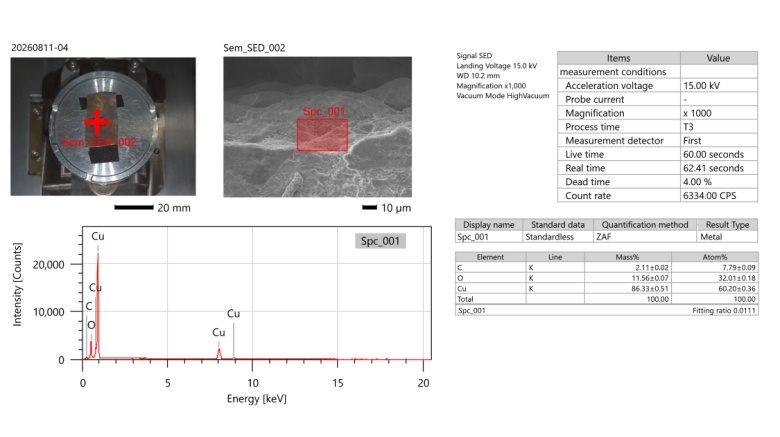
Η αλήθεια τελικά αποκαλύφθηκε: Οι χάλκινοι σωλήνες αυτής της συσκευής υπέστησαν θραύση λόγω διάβρωσης υπό τάση (SCC), λόγω της συνδυασμένης δράσης εφελκυστικής τάσης, ιόντων χλωρίου και υγρασίας.
Ο χαλκός χάνει την παθητική προστασία του σε περιβάλλον με ιόντα χλωρίου. Τα ιόντα χλωρίου «διαβρώνουν» τα όρια κρυστάλλων κατά μήκος των σημείων συγκέντρωσης τάσης, επεκτείνοντας σταδιακά τη ρωγμή. Αυτή η διαδικασία είναι αργή και κρυφή — έξι μήνες είναι ακριβώς ο χρόνος που απαιτείται για την εμφάνιση και τη διάτρηση της ρωγμής. Όταν εμφανίζεται ορατή ρωγμή στην επιφάνεια, η εσωτερική δομή έχει ήδη υποστεί σοβαρή καταστροφή.
Από πού προέρχονται τα ιόντα χλωρίου; Μετά από συνολική διερεύνηση, εντοπίστηκαν τρεις πηγές:
Οι χάλκινοι σωλήνες εμφανίζουν εξ ορισμού υπόλοιπες τάσεις στις περιοχές κάμψης και διαστολής — ακριβώς τα σημεία που προτιμά η θραύση λόγω διάβρωσης υπό τάση (SCC) για να «επιτεθεί».
Επιστρέφοντας στην αρχική αμφιβολία του πελάτη. Ο φίλτρο-αποξηραντήρας δεν φέρει ευθύνη, αλλά έχει «αξία ανίχνευσης προβλημάτων».
Ο μοριακός κοσκίνος φίλτρο-αποξηραντήρας εγκαθίσταται στο σύστημα και η βασική του λειτουργία είναι η απορρόφηση υγρασίας και ακαθαρσιών, καθώς και ο καθαρισμός του ψυκτικού μέσου. Μπορεί να καθησυχάζει στερεές ακαθαρσίες και υγρασία, αλλά όχι ιόντα χλωρίου που ήδη έχουν διαλυθεί στο ψυκτικό μέσο — αυτό βρίσκεται εκτός των ορίων της δυνατότητάς του, όπως ο φύλακας μπορεί να σταματήσει ανθρώπους, αλλά όχι ιούς στον αέρα.
Αλλά ακριβώς επειδή διαθέτουμε μια ολοκληρωμένη διαδικασία δοκιμών — οπτική εξέταση, τομή δείγματος, μεταλλογραφική ανάλυση, μέτρηση σκληρότητας, ανάλυση σύστασης SEM/EDS και καταγραφή επαναπροσδιορισμού — αποφύγαμε την ατέλειωτη ανταλλαγή κατηγοριών «εσύ μου φταίς, εγώ σε φταίω», και με βάση τα στοιχεία εντοπίσαμε το πραγματικό αίτιο: ρωγμές λόγω διαβρωτικής ρηγμάτωσης υπό τάση που προκλήθηκαν από ιόντα χλωρίου.
Η παρούσα διερεύνηση διήρκεσε συνολικά 3 εβδομάδες. Αν είχαμε ακολουθήσει την παλιά συνήθεια και αντιδρούσαμε αμέσως με σκληρή άρνηση «ο φίλτρο-αποξηραντήρας μας είναι εντάξει» ή, αντίθετα, αναγνωρίζαμε απλώς την ευθύνη και αποζημιώναμε, το θέμα θα παρέμενε για πάντα αδιευκρίνιστο.
Η αξία της διερεύνησης έγκειται στη μετατροπή του «ποιου είναι το πρόβλημα» σε «σε ποιο στάδιο του συστήματος βρίσκεται το πρόβλημα»:
Μετά από αυτό το περιστατικό, κατανοήσαμε ακόμη καλύτερα ένα πράγμα: Στην ψυκτική βιομηχανία, το ακριβότερο δεν είναι ποτέ το υλικό, αλλά η «εικασία». Την επόμενη φορά που θα εμφανιστεί ρωγμή, μην βιαστείτε να επιρρίψετε την ευθύνη. Ακολουθήστε αυτήν τη διαδικασία — η απάντηση θα προκύψει από μόνη της.
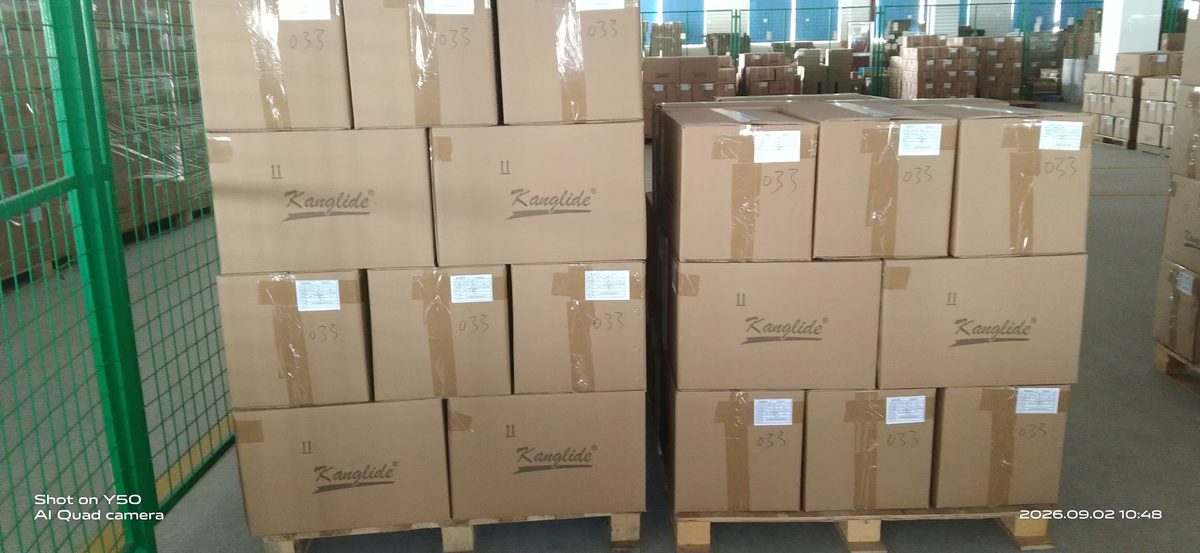
Πώς παραδίδεται μια παρτίδα προϊόντων από το αποθηκευτικό χώρο τελικών προϊόντων μέχρι το φόρτωμα και την αναχώρηση, με ακρίβεια και αποτελεσματικότητα; Η πραγματική καταγραφή της παράδοσης από μια πηγαία εργοστασιακή μονάδα ψυκτικών εξαρτημάτων με 37 χρόνια εμπειρία.
Διαβάστε περισσότεραΤον Ιανουάριο 2025, η εταιρεία απέκτησε τα διπλώματα ευρεσιτεχνίας «Φίλτρο αποσιδήρωσης με λειτουργία προεπεξεργασίας» και «Διαχωριστής αερίου-υγρού για ψυκτικά συστήματα».
Διαβάστε περισσότεραΕπωνυμία εταιρείας:Zhejiang Kilterra Technology Co., Ltd.
Έτος ίδρυσης:14 Ιανουαρίου 2008
Μετοχικό κεφάλαιο:1.000.000 RMB
Νομική μορφή:Ανώνυμη Εταιρεία (μη εισηγμένη, με επενδύσεις φυσικών προσώπων ή ελεγχόμενη από αυτά)
Κλάδος δραστηριότητας:Κατασκευή γενικού εξοπλισμού / Κατασκευή εξοπλισμού ψύξης και κλιματισμού
