COPPER FITTINGS - T2紫铜·规格齐全·制冷管路连接专用
铜制管件配件采用T2紫铜材质,为制冷空调系统提供可靠的管路连接解决方案
采用T2紫铜(铜含量≥99.9%),导热系数高、塑性好、耐腐蚀,是制冷管路的首选材料
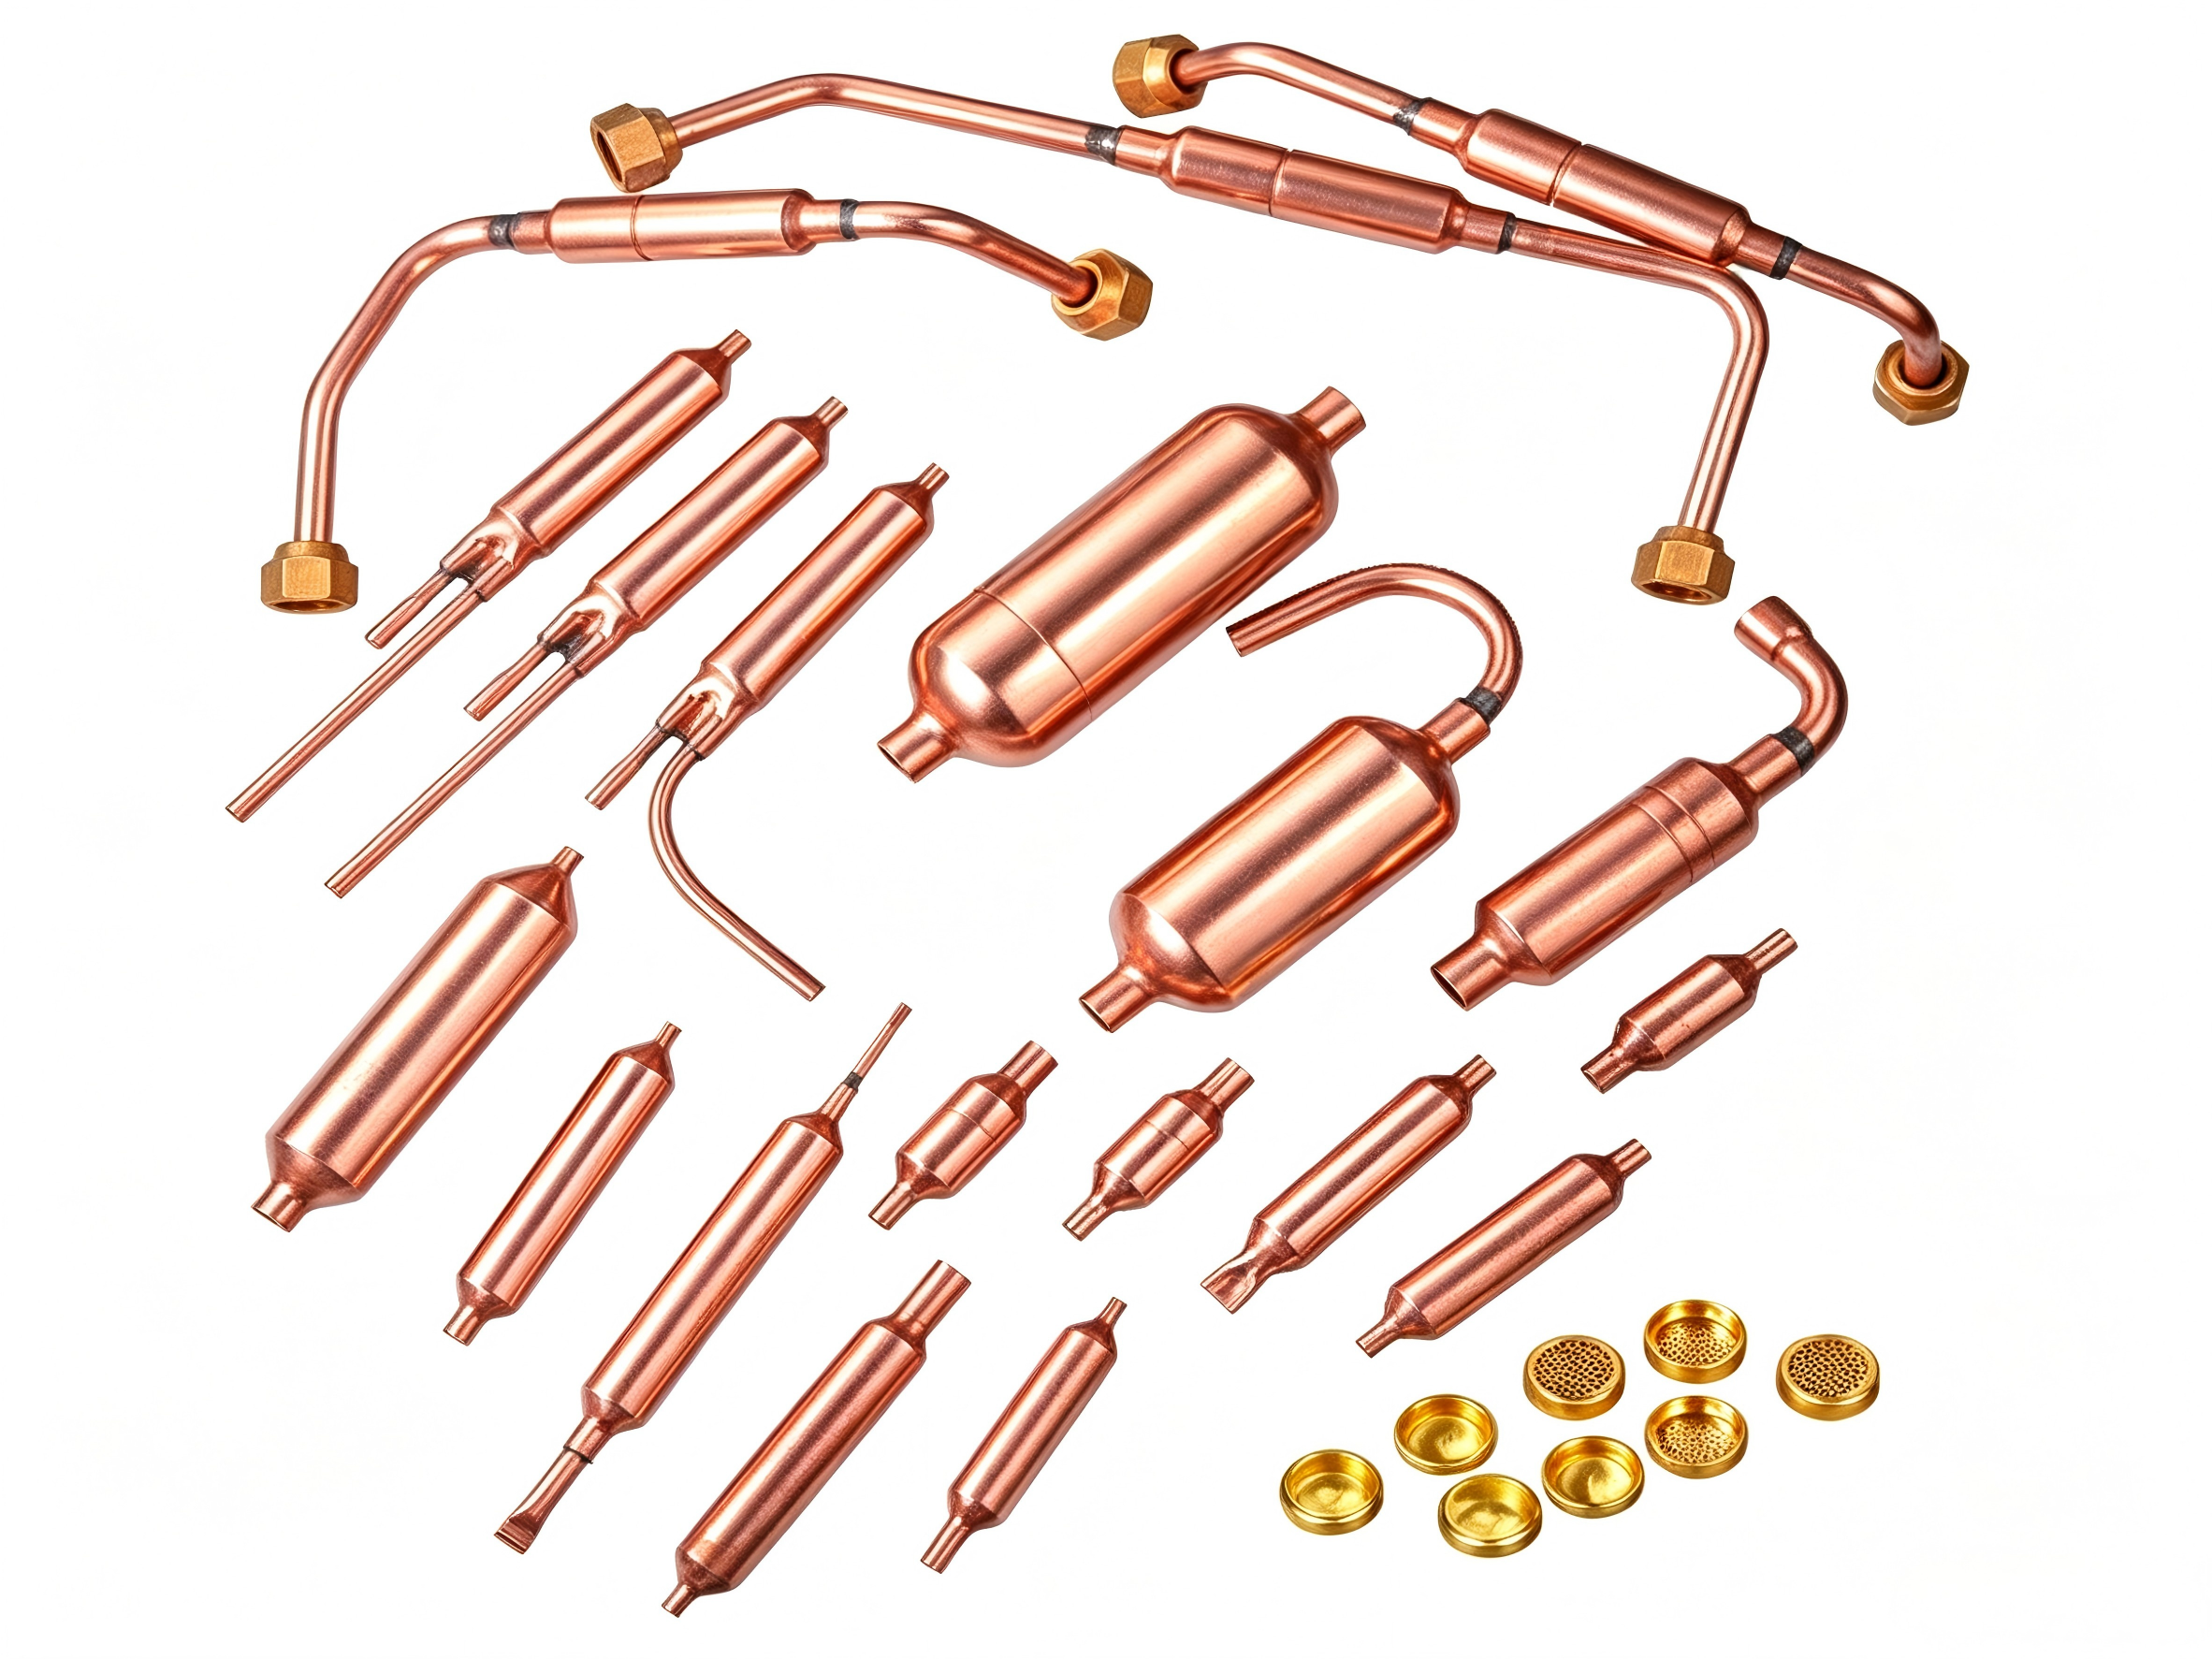
涵盖弯头、三通、直接、异径接头、U型弯管、视液镜、排水阀等全系列制冷管路配件
T2紫铜具有优异的钎焊性能,焊接接头强度高、密封性好,不易产生虚焊和泄漏
经过精密加工和压力测试,承受制冷系统高压工况,耐制冷剂和润滑油腐蚀
采用精密模具成型和数控加工,管口尺寸精确,与铜管配合紧密,安装便捷
可根据客户需求定制特殊规格、特殊形状的铜制管件,满足非标系统需求
铜制管件配件常用规格(完整参数请下载产品目录)
| 配件类型 | 常用规格 | 材质 | 连接方式 | 适用管径 | 工作压力 |
|---|---|---|---|---|---|
| 90°弯头 | 1/4"~1-1/8" | T2紫铜 | 承口焊接 | Φ6.35~Φ28.6mm | 4.0MPa |
| 45°弯头 | 1/4"~7/8" | T2紫铜 | 承口焊接 | Φ6.35~Φ22.2mm | 4.0MPa |
| 三通 | 1/4"~1-1/8" | T2紫铜 | 承口焊接 | Φ6.35~Φ28.6mm | 4.0MPa |
| 直接/异径直接 | 1/4"~1-1/8" | T2紫铜 | 承口焊接 | Φ6.35~Φ28.6mm | 4.0MPa |
| U型弯管 | Φ9.52~Φ28.6mm | T2紫铜 | 承口焊接 | Φ9.52~Φ28.6mm | 4.0MPa |
| 视液镜 | 1/4"~7/8" | 黄铜+玻璃 | 焊接/螺纹 | Φ6.35~Φ22.2mm | 3.5MPa |
| 排水阀 | 1/4"~1/2" | 黄铜 | 螺纹连接 | Φ6.35~Φ12.7mm | 3.5MPa |
| 波纹管/减震管 | 1/2"~1-5/8" | 不锈钢+铜 | 焊接/法兰 | Φ12.7~Φ35mm | 4.0MPa |
铜制管件配件广泛应用于各类制冷空调系统的管路连接
冷水机组、风冷热泵、多联机等中央空调系统的管路连接和分支
冷藏库、冷冻库制冷系统的管路连接、弯头、三通和视液镜
超市冷柜、展示柜、制冰机等商用制冷设备的管路配件
制冷设备维修保养中的管路更换、弯头替换和接头修复
康利德科技提供专业的制冷配件解决方案,支持OEM/ODM定制服务
T2紫铜材质:T2紫铜是含铜量≥99.9%的纯铜,具有优异的导热性(导热系数约401W/m·K)、良好的塑性(延伸率≥40%)和耐腐蚀性。在制冷空调系统中,T2紫铜是管路和管件的首选材料,因为它易于弯曲、扩口和焊接,且与常用制冷剂(R22、R134a、R410A、R404A等)和润滑油相容。
管件类型与用途:制冷系统常用铜管件包括:90°/45°弯头用于管路转向;三通用于管路分支;直接/异径直接用于管路对接和变径;U型弯管用于换热器回路连接;视液镜用于观察制冷剂状态和含水量;排水阀用于系统排污和检修;波纹管/减震管用于吸收压缩机振动和热胀冷缩。
承口焊接技术:铜管件通常采用承口(Socket)设计,管口扩大形成承口,铜管插入承口后进行钎焊。承口深度经过精确计算,确保焊接面积足够,接头强度和密封性可靠。钎焊通常采用银基焊条或磷铜焊条,焊接温度700~850℃。
焊接前准备:焊接前应清洁铜管和管件承口,去除油污、氧化皮和毛刺。使用砂纸或钢丝刷清洁焊接部位,确保金属表面光亮。清洁后应立即焊接,避免再次氧化。
钎焊操作:采用银基焊条(含银5%~15%)或磷铜焊条。焊接时用中性焰均匀加热管件和铜管,加热至暗红色(约700℃)时加入焊条,焊条熔化后依靠毛细作用填满承口间隙。注意不要过热,以免烧穿铜管或使管件变形。
氮气保护:焊接时应在管路内通入低压氮气(0.02~0.05MPa),防止铜管内壁高温氧化产生氧化皮,氧化皮进入系统会堵塞膨胀阀和毛细管。
焊接后检查:焊接完成后应检查焊缝是否饱满、无气孔、无虚焊。焊缝应呈均匀的环状,焊料均匀填满承口间隙。系统充压检漏(通常充氮气至2.5~3.0MPa保压24小时),确认无泄漏后方可抽真空充注制冷剂。
弯曲注意:铜管弯曲时应使用弯管器,避免弯扁和折皱。弯曲半径不应小于管径的3倍。弯曲后应检查管路是否通畅,可用氮气吹扫确认。
案例一:某中央空调项目——某大型商业综合体中央空调项目采用康利德铜制管件配件共计5000余件,涵盖弯头、三通、直接、视液镜等全系列产品,系统运行3年未出现管件泄漏或焊接质量问题。
案例二:冷库改造项目——某2000吨冷库改造项目全部更换为康利德T2紫铜管件,采用承口焊接工艺,焊接合格率100%,系统充压保压24小时无泄漏,一次调试成功。